Actualités

Système de mesure PROFINET : relier l’acquisition DEWETRON à votre PLC

Système de mesure PROFINET : relier l’acquisition DEWETRON à votre PLC

En bref. Depuis OXYGEN 8.2, un système d’acquisition DEWETRON équipé du module TRION-PROFINET-IO-DEVICE se comporte comme un IO-Device PROFINET : jusqu’à 100 voies scalaires (signaux mesurés ou résultats calculés) sont publiées vers le PLC à 500 S/s, avec un délai E/S typique de 200 ms. L’onglet Server d’OXYGEN exporte le fichier GSDML et un fichier TAG pour TIA Portal. Prérequis : un châssis DEWE3 sous Windows 10 ou 11. Voici comment intégrer un système de mesure PROFINET à votre automatisation.

Les systèmes de test et d’automatisation industriels exigent une communication fluide entre les équipements de mesure et les systèmes de commande basés sur PLC. Si les systèmes de mesure génèrent des données précieuses et des résultats calculés, rendre ces informations disponibles dans l’environnement d’automatisation nécessite souvent des interfaces supplémentaires ou des solutions de communication personnalisées.

Avec la prise en charge de PROFINET dans OXYGEN, les systèmes d’acquisition de données DEWETRON peuvent être intégrés directement dans des réseaux Industrial Ethernet existants. Cela permet de transférer vers un PLC des valeurs de mesure sélectionnées et des résultats calculés, créant ainsi un pont standardisé entre l’acquisition de données et l’automatisation. Dans cet article, nous expliquons les bases de PROFINET et montrons comment configurer la communication PROFINET dans OXYGEN.

Qu’est-ce que PROFINET ?

PROFINET (Process Field Network) est un standard Ethernet industriel ouvert conçu pour la communication dans les environnements d’automatisation. Développé et maintenu par PROFIBUS & PROFINET International (PI), il permet un échange de données rapide et fiable entre des composants d’automatisation tels que les PLC, les contrôleurs, les dispositifs d’E/S, les variateurs et les systèmes de mesure.

Bien que PROFINET repose sur la technologie Ethernet standard, il ajoute des mécanismes spécialement conçus pour répondre aux exigences temporelles des applications industrielles. Il prend en charge la communication temps réel pour les données de processus cycliques tout en permettant à l’Ethernet standard et à la communication TCP/IP de coexister sur le même réseau. Selon l’application, PROFINET peut donc couvrir aussi bien l’automatisation générale d’usine que des processus hautement critiques en temps et synchronisés.

Comment fonctionne PROFINET ?

Un réseau PROFINET distingue différents types d’appareils selon leur rôle dans le système d’automatisation :

  • IO-Controller : généralement un PLC ou un contrôleur d’automatisation qui exécute le programme de commande et échange des données de processus avec les appareils connectés.
  • IO-Device : appareil de terrain connecté à l’IO-Controller, tel qu’un module d’E/S, un variateur, un capteur ou un système de mesure. Il fournit des données d’entrée au contrôleur et reçoit des données de sortie de celui-ci.
  • IO-Supervisor : généralement un PC d’ingénierie, un dispositif de programmation ou une IHM utilisé pour la configuration, la mise en service et le diagnostic.

En fonctionnement, les IO-Controller et les IO-Device échangent des données de processus de manière cyclique. En complément, PROFINET prend en charge une communication acyclique pour des tâches telles que le paramétrage, la configuration, le diagnostic et les informations d’état. Cette combinaison permet de transférer sur le même réseau des valeurs de processus critiques en temps et des informations de service moins critiques.

Ensemble, ces composants forment un système PROFINET IO. Au minimum, il comprend un IO-Controller et un ou plusieurs IO-Devices, tandis que des IO-Supervisors peuvent être connectés si nécessaire pour la mise en service, la configuration ou le diagnostic.
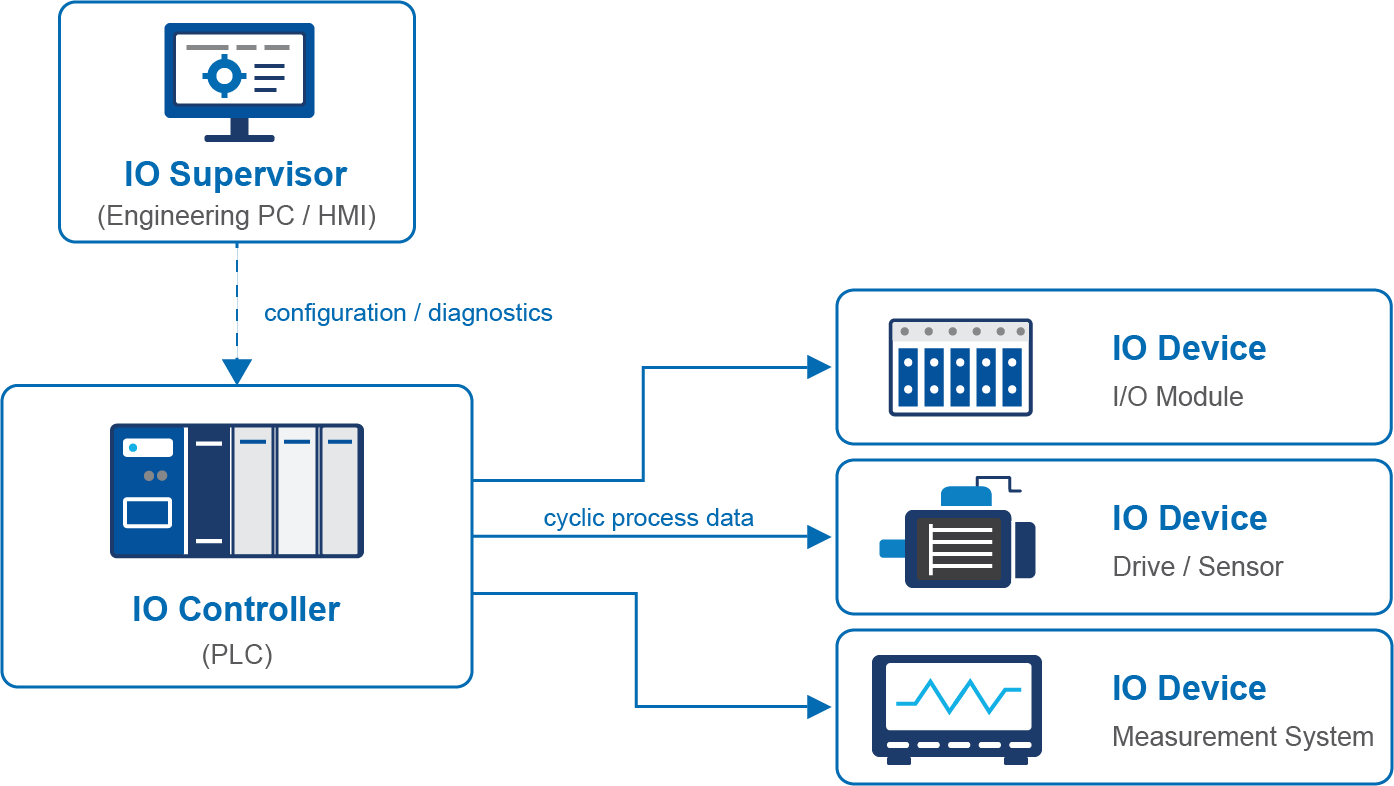
Schéma d’un système PROFINET IO : un IO Supervisor (PC d’ingénierie ou IHM) relié à l’IO Controller (PLC), lui-même relié à trois IO Devices — module d’E/S, variateur ou capteur, et système de mesure — par des flux de données de processus cycliques.

Fig. 1 : Exemple de système PROFINET IO

Pourquoi utiliser PROFINET pour les systèmes de mesure ?

Dans les environnements de test automatisés, les systèmes de mesure et les systèmes de commande remplissent souvent des fonctions différentes. Alors qu’un système d’acquisition de données enregistre des signaux de haute précision et effectue des calculs avancés, un PLC contrôle généralement la séquence de test, pilote les actionneurs et réagit à des conditions de processus définies.

Pour coordonner ces tâches, les informations de mesure pertinentes doivent être mises à disposition du système d’automatisation. Cela peut inclure des données de capteurs acquises directement, des grandeurs calculées ou des informations d’état. Sans interface de communication industrielle adaptée, cet échange de données peut nécessiter des passerelles supplémentaires, du matériel dédié ou des solutions de communication personnalisées.

PROFINET fournit un moyen standardisé de relier la mesure et l’automatisation. En intégrant directement un système de mesure dans le réseau PROFINET, des résultats de mesure et de calcul sélectionnés peuvent être mis à disposition du PLC dans le cadre du processus de test automatisé.

PROFINET n’est d’ailleurs pas la seule voie : selon l’écosystème déjà en place sur le banc, OXYGEN sait aussi diffuser ses données vers un maître EtherCAT, exposer ses voies en OPC UA ou se piloter à distance par commandes SCPI. PROFINET s’impose lorsque l’automate est déjà l’IO-Controller du réseau et que l’on veut y voir apparaître le système de mesure comme un équipement de terrain ordinaire.

Les applications typiques comprennent :

  • Lignes de production et d’assemblage automatisées – lignes d’assemblage automobile, cellules de production robotisées, systèmes de fabrication automatisés
  • Surveillance de l’énergie et de la puissance – tests de générateurs, tests de convertisseurs, surveillance de sous-stations
  • Validation et mise en service de machines
  • Tests en fin de ligne
  • Systèmes Hardware-in-the-Loop (HIL)

Exemple : banc d’essai de moteur électrique

Prenons l’exemple d’un banc d’essai automatisé pour moteur électrique. Le PLC contrôle la séquence de test et les points de fonctionnement, tandis qu’un système de mesure DEWETRON acquiert les signaux de tension, de courant, de couple et de vitesse — par exemple avec les modules de puissance TRION / TRION3 d’un DEWE3-PA8. OXYGEN calcule des paramètres tels que les rendements, le facteur de puissance, les valeurs RMS ou d’autres grandeurs dérivées (voir l’analyse de puissance en temps réel dans OXYGEN). Via PROFINET, les résultats sélectionnés peuvent être transmis directement au PLC et intégrés au flux de test automatisé. Cela permet au système d’automatisation de réagir aux résultats de mesure, de déclencher des actions en fonction des conditions de test et d’exécuter des procédures de validation entièrement automatisées.

Intégration PROFINET avec OXYGEN de DEWETRON

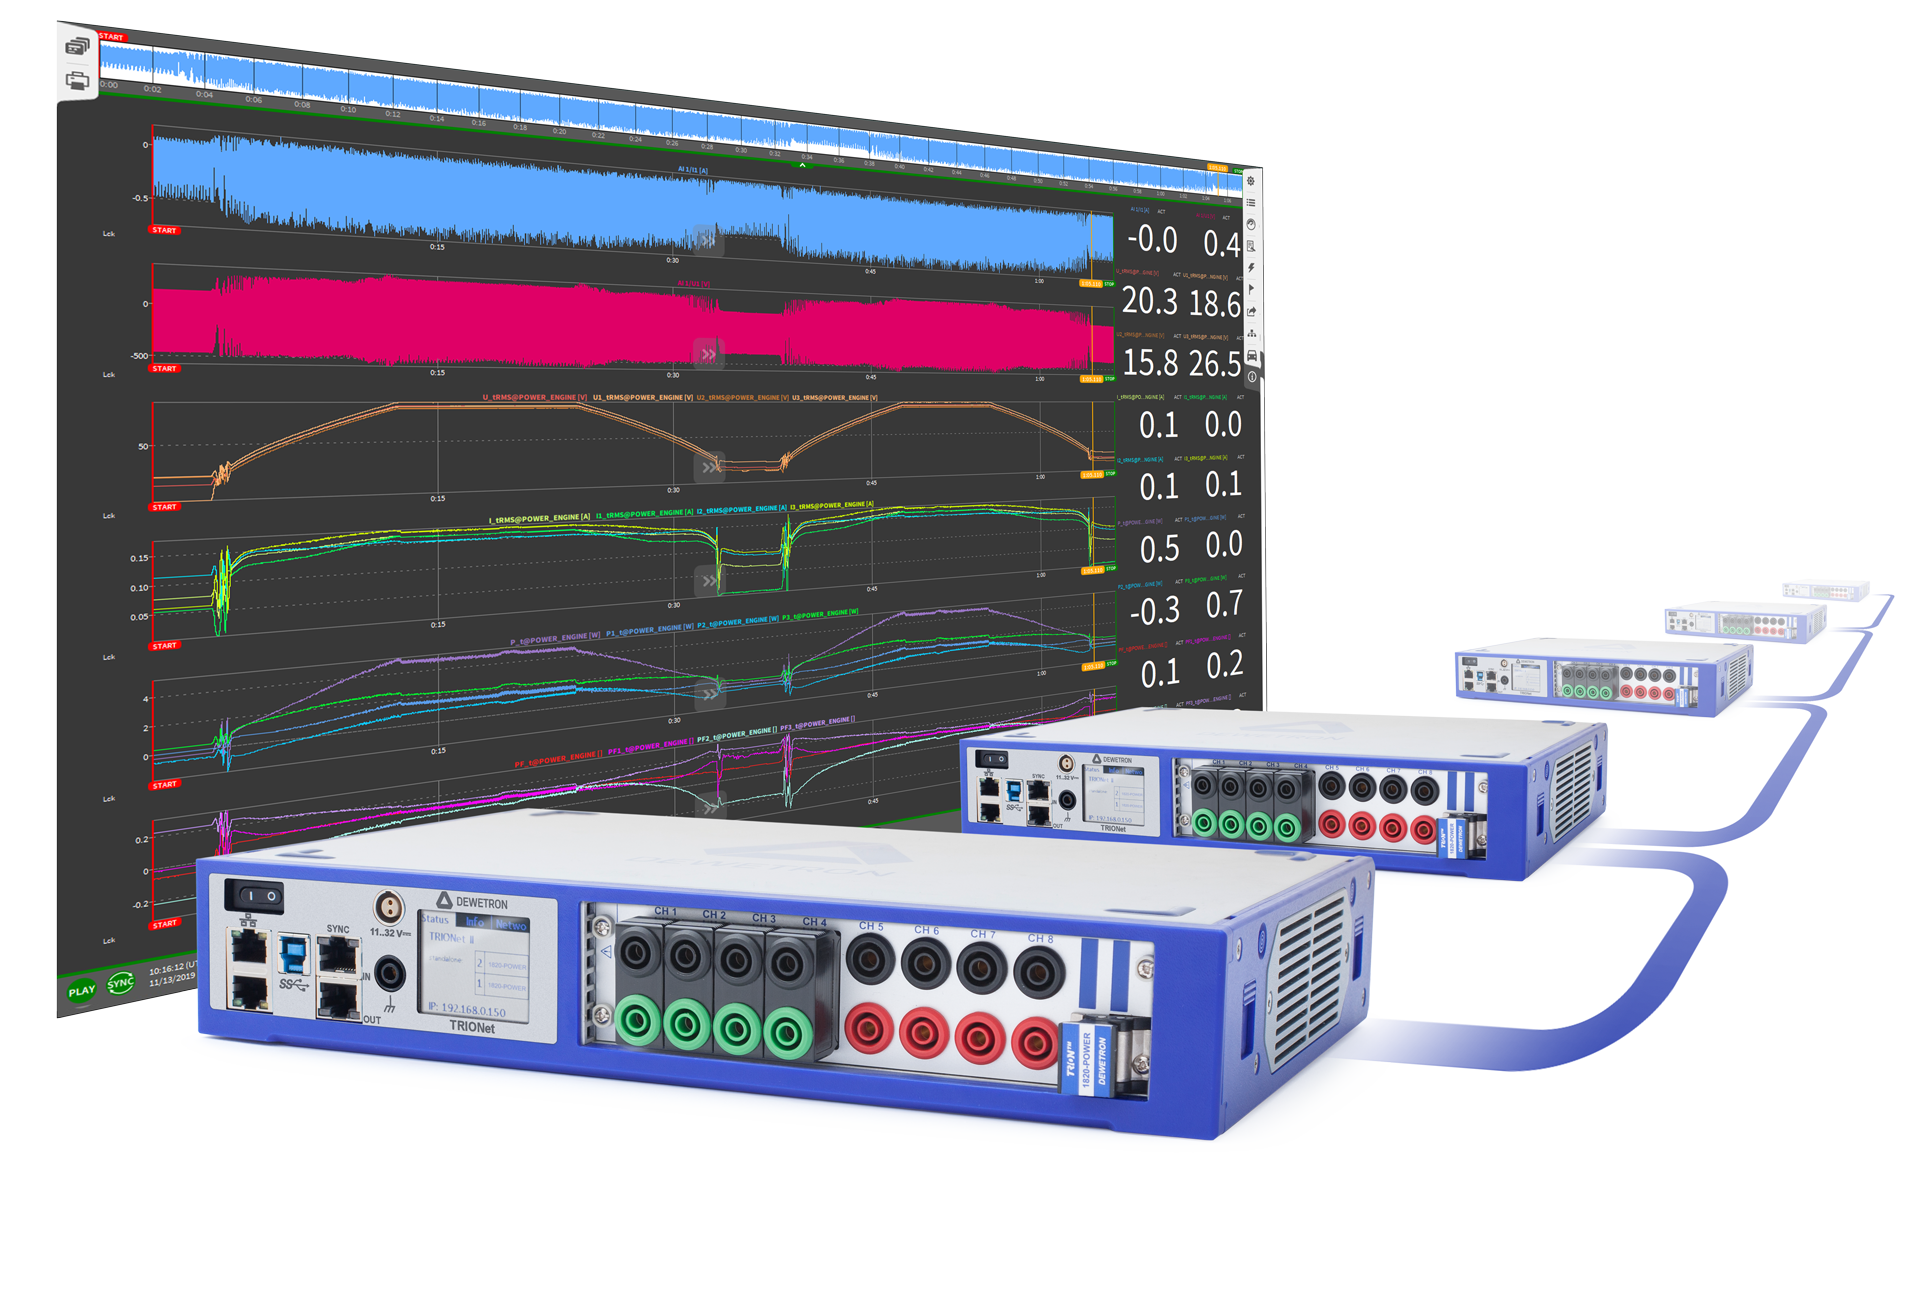
Les systèmes d’acquisition de données DEWETRON équipés du module TRION-PROFINET-IO-DEVICE peuvent communiquer directement avec des PLC et des contrôleurs d’automatisation via PROFINET. Dans cette configuration, le système de mesure fonctionne comme un IO-Device PROFINET et fournit des données de mesure sélectionnées à l’IO-Controller, généralement un PLC. Cette fonction est disponible depuis OXYGEN 8.2.

Dans OXYGEN, vous pouvez sélectionner jusqu’à 100 voies scalaires synchrones et asynchrones pour la transmission via PROFINET. Ces voies peuvent inclure à la fois des signaux de mesure acquis et des résultats calculés générés dans OXYGEN, tels que des voies de formule. Les données sont transmises à des cadences allant jusqu’à 500 échantillons/s — la période de mise à jour se règle de 2 à 128 ms, par pas de 2 ms × 2ⁿ — et chaque valeur publiée correspond à la dernière valeur acquise ou calculée, accompagnée de son horodatage relatif. Le délai E/S typique est de 200 ms.

Côté matériel, le module se résume à quelques caractéristiques (fiche technique TRION-PROFINET-IO-DEVICE, éd. 1.0.0, juillet 2026) :

  • Deux connecteurs RJ45 (IN et OUT), Ethernet 10BASE-T / 100BASE-TX
  • Isolation 1 000 VDC
  • Jusqu’à 100 voies de mesure publiées simultanément, en virgule flottante IEEE 754, avec horodatage
  • Cadence de mise à jour des données de mesure : 500 S/s (typ.)
  • Délai E/S : 200 ms (typ.)

Point de vigilance — la compatibilité châssis : le TRION-PROFINET-IO-DEVICE est conçu pour les châssis de la série DEWE3 — DEWE3-A4, A4L et M4, DEWE3-A8 / A12 et A8-PA, DEWE3-RMx, DEWE3-PA8 et DEWE3-M8s — sous Windows 10 ou 11 (64 bits). Il n’est pas compatible avec le front-end TRIONet3. Le choix du châssis et du système d’exploitation est donc le premier point à valider lorsque l’on conçoit un banc qui doit apparaître comme IO-Device sur le réseau de l’automate.

La configuration côté contrôleur est simplifiée grâce à un fichier GSDML dédié, qui peut être exporté directement depuis OXYGEN. En outre, OXYGEN peut générer un fichier TAG contenant des informations supplémentaires sur les voies afin de simplifier davantage la configuration dans l’environnement du contrôleur : au format CSV pour un usage général, ou au format XML pour un import direct dans TIA Portal. Ensemble, ces fichiers permettent une intégration simple du système de mesure DEWETRON dans un réseau PROFINET existant.

Guide rapide : configuration de PROFINET dans OXYGEN

  1. Vérifiez que le module TRION-PROFINET-IO-DEVICE est installé et correctement détecté.
  2. Ouvrez l’onglet Server et ajoutez une nouvelle instance PROFINET.
  3. Configurez la cadence de mise à jour souhaitée et sélectionnez les voies de mesure à transmettre.
  4. Exportez le fichier GSDML et, en option, le fichier TAG, puis importez-les dans l’environnement de configuration du contrôleur.
  5. Appuyez sur le bouton Play pour lancer le transfert de données.

Pour simplifier la mise en service et le diagnostic, OXYGEN fournit également des informations d’état en temps réel pour les états Application, Bus et Error, qui peuvent être actualisées à tout moment.
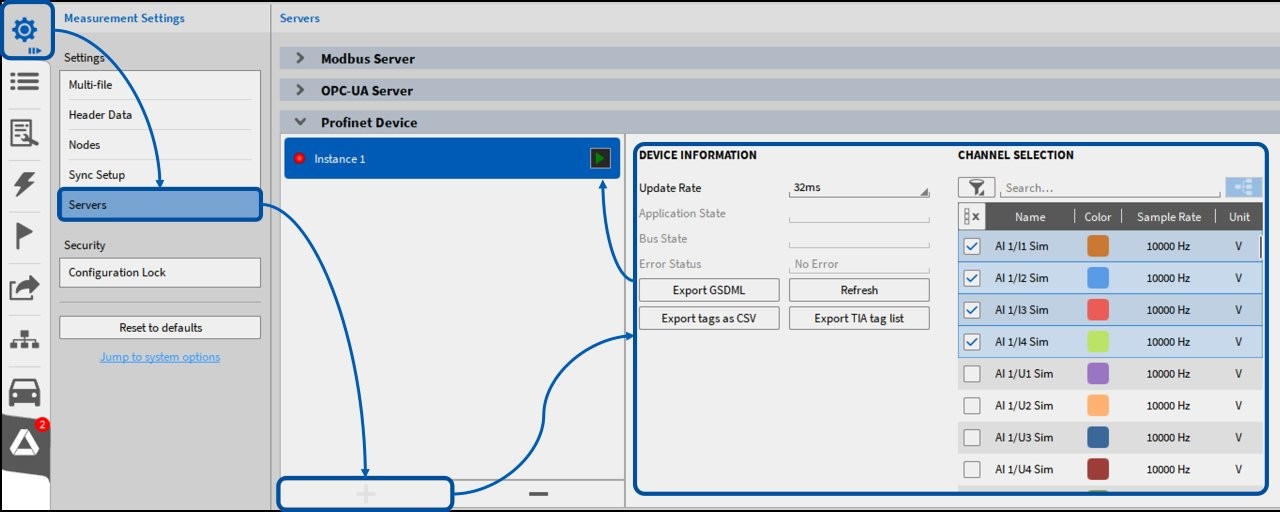
Capture d’écran d’OXYGEN, onglet Servers, section Profinet Device : instance créée, cadence de mise à jour de 32 ms, états Application, Bus et Error, boutons d’export GSDML et de liste de tags CSV / TIA, et sélection des voies à transmettre.

Fig. 2 : Configuration de PROFINET dans OXYGEN

Conclusion

PROFINET offre une manière standardisée et fiable d’intégrer les systèmes de mesure dans les environnements d’automatisation industrielle. Grâce à la prise en charge native de PROFINET, le logiciel de mesure OXYGEN de DEWETRON permet une communication transparente entre les systèmes d’acquisition de données et les PLC, ce qui permet aux ingénieurs de transférer directement les données de mesure dans les processus automatisés. Un système de mesure PROFINET simplifie l’intégration et aide à accélérer les flux de travail de test, de validation et d’automatisation industrielle — à condition de retenir un châssis DEWE3 sous Windows, seul compatible avec ce module.

Ces solutions chez Dewetron Services

Vous souhaitez relier votre chaîne de mesure à un réseau PROFINET ? DEWETRON Services, distributeur et intégrateur DEWETRON en France, vous propose :

Notre équipe vous accompagne dans le choix du châssis, du module et de la configuration OXYGEN : contactez-nous.
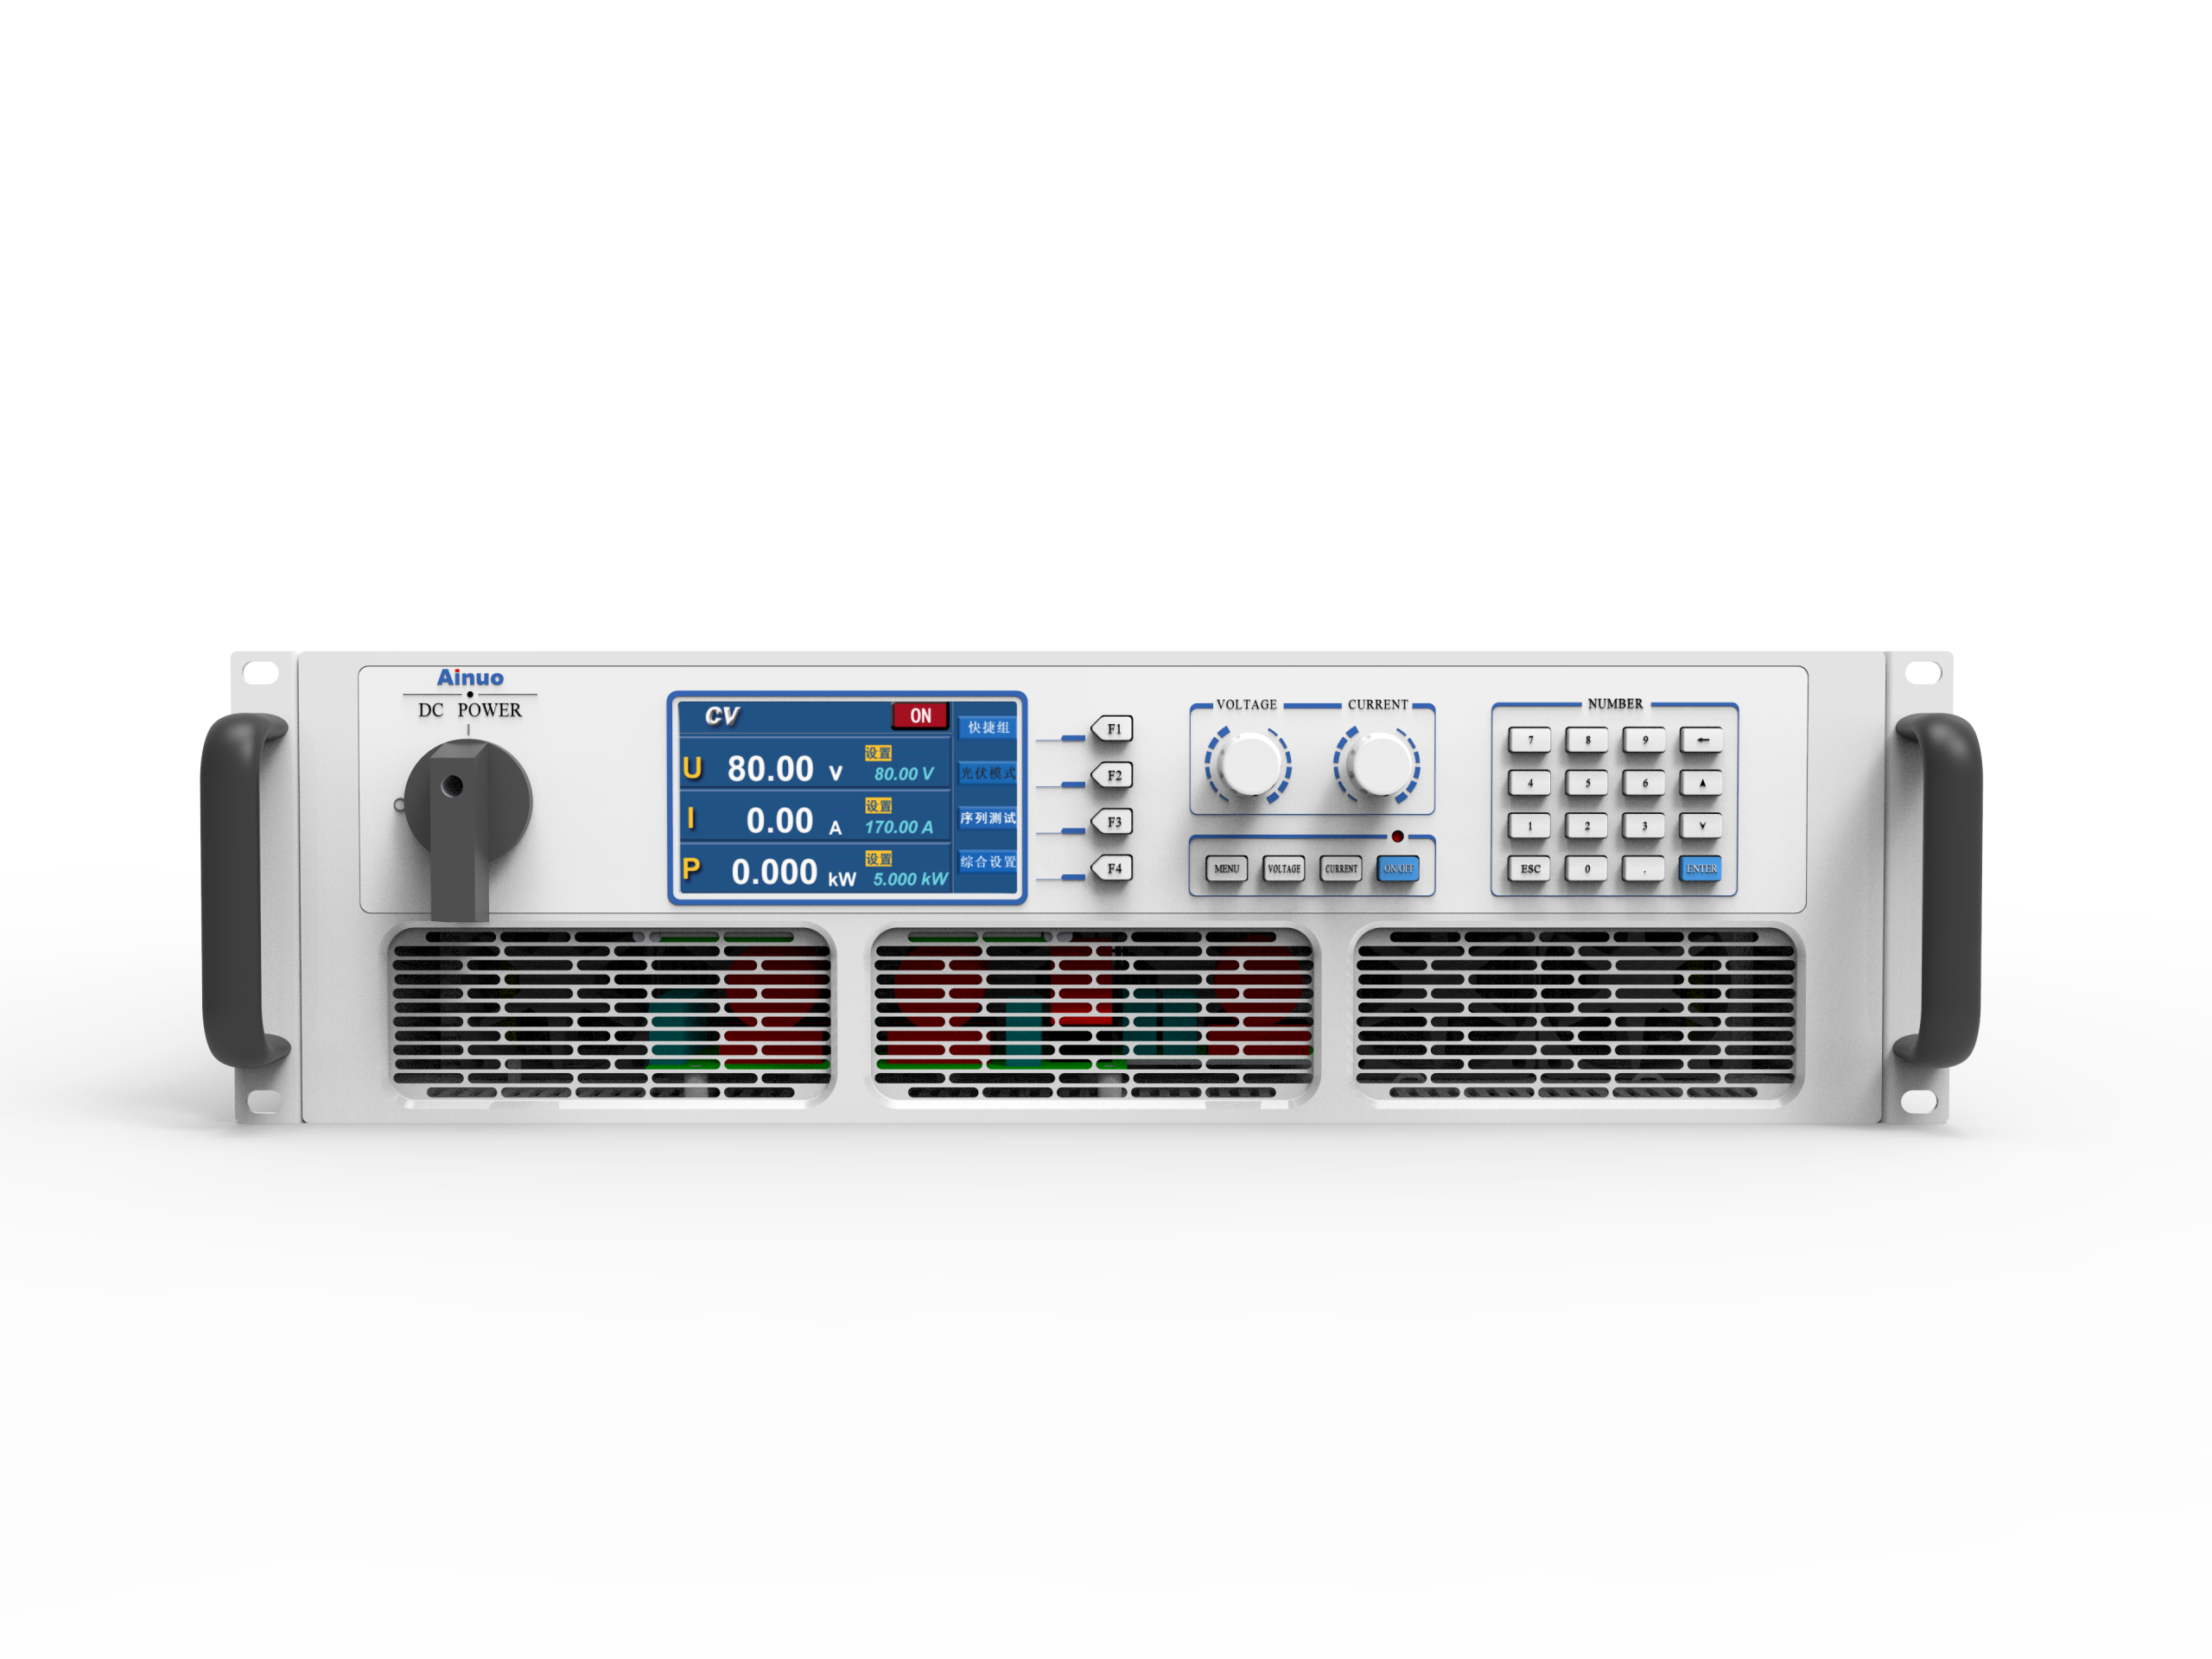
Test des onduleurs photovoltaïques : pourquoi une alimentation DC bidirectionnelle

Test des onduleurs photovoltaïques : pourquoi une alimentation DC bidirectionnelle

En bref. Le test des onduleurs photovoltaïques exige une source DC capable de fournir de l’énergie à l’onduleur en imitant un champ solaire, puis d’absorber celle qui revient et de la renvoyer au réseau. Une alimentation DC bidirectionnelle réunit ces deux fonctions : la série ANEVH(F) couvre 7 niveaux de 0 à 2 250 V, bascule de source à charge en 2 ms, restitue jusqu’à 95 % de l’énergie selon le modèle et se met en parallèle jusqu’à 1 MW.

L’onduleur photovoltaïque (PV) est la passerelle entre les panneaux et le réseau électrique. Ses performances déterminent directement le rendement, la fiabilité et la sécurité de l’installation. Le tester sérieusement demande un équipement à la hauteur, et les alimentations unidirectionnelles classiques ne suffisent plus : elles savent fournir de l’énergie, pas en absorber. L’alimentation bidirectionnelle a changé la donne en combinant une source et une charge électronique régénérative dans un même instrument. Cet article passe en revue les exigences techniques, les normes et les scénarios de test qui rendent cette capacité indispensable au développement et à l’assurance qualité des onduleurs PV modernes.

Le défi de fond : un onduleur PV échange de l’énergie dans les deux sens

En fonctionnement normal, un onduleur photovoltaïque convertit l’énergie DC produite par les panneaux en énergie AC injectée dans le réseau ou consommée par des charges locales. C’est le sens « direct » : DC vers AC.

Mais les onduleurs actuels font bien plus que convertir dans un seul sens. Ils doivent aussi :

  • Se synchroniser avec le réseau et réagir à ses variations de tension et de fréquence.

  • Suivre le point de puissance maximale (MPPT) pour extraire la puissance optimale des panneaux quelles que soient les conditions.

  • Assurer la protection anti-îlotage et les fonctions de soutien au réseau.

  • Fonctionner en bidirectionnel dans les systèmes de stockage (onduleurs hybrides).

Sur le banc, l’ingénieur doit reproduire non seulement le fonctionnement normal, mais aussi les cas limites, les défauts et les transitoires. Il lui faut donc une alimentation capable à la fois de fournir de l’énergie à l’onduleur (en jouant le rôle du champ solaire) et d’absorber l’énergie venant de l’onduleur (en jouant le rôle du réseau ou d’une charge). Une alimentation unidirectionnelle ne fait que la moitié du travail.

Qu’est-ce qu’une alimentation DC bidirectionnelle ?

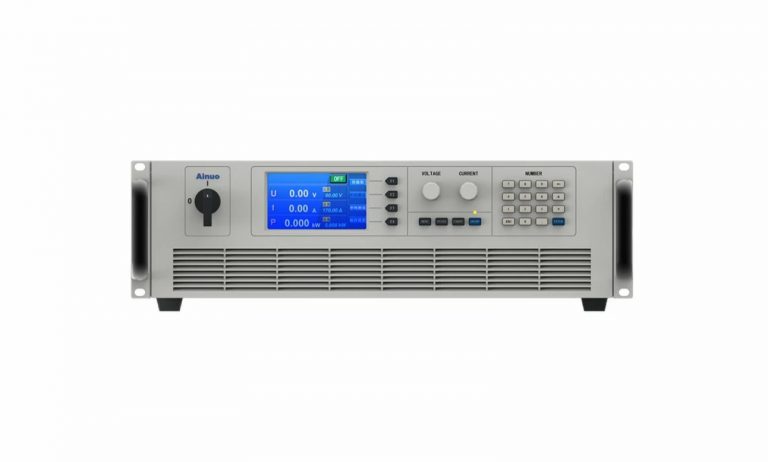
Une alimentation DC bidirectionnelle, comme la série Ainuo ANEVH(F), intègre une alimentation DC programmable et une charge électronique à récupération d’énergie dans une seule unité. Elle fonctionne sur deux quadrants :

  • En « source » : elle délivre une puissance DC au dispositif sous test (l’onduleur PV), en reproduisant le comportement des panneaux solaires.

  • En « charge » : elle absorbe l’énergie renvoyée par le dispositif sous test et la restitue proprement au réseau électrique au lieu de la dissiper.

Cette double fonction repose sur un redressement PWM haute fréquence et un étage DC-DC bidirectionnel, qui assurent une commutation automatique entre les deux modes, sans coupure. Sur l’ANEVH(F), le passage du courant inverse maximal au courant direct maximal (de +90 % à −90 %) se fait en 2 ms, et le temps de réponse transitoire sur un échelon de charge de 100 % à 50 % est inférieur ou égal à 2 ms, retour à ±0,75 % de la consigne compris. Le principe est détaillé dans notre guide de l’alimentation CC bidirectionnelle.

Sept raisons pour lesquelles le test des onduleurs photovoltaïques exige une source bidirectionnelle

1. Émuler le champ photovoltaïque (courbes I-V)

Le test de rendement MPPT est l’un des plus critiques pour un onduleur PV. Un panneau solaire présente une caractéristique courant-tension (I-V) non linéaire, qui dépend de la température et de l’éclairement. Pour évaluer la capacité de l’onduleur à suivre le point de puissance maximale, l’équipement de test doit reproduire ces courbes I-V fidèlement.

Une source bidirectionnelle dotée d’un générateur de fonctions intégré simule ces caractéristiques de sortie de cellules solaires, y compris les courbes I-V sous différentes conditions de température et d’ensoleillement. L’ingénieur peut alors :

  • Tester la capacité de suivi MPPT et son rendement.

  • Simuler des conditions d’ombrage partiel.

  • Valider les performances de l’onduleur sur toute sa plage de tension d’entrée.

  • Dérouler les essais de rendement statique et dynamique selon EN 50530, et les modèles de courbe Sandia.

Sans capacité bidirectionnelle, il faudrait un équipement pour simuler le champ photovoltaïque et un autre pour charger l’onduleur : plus encombrant, plus cher et moins précis.

2. Récupérer l’énergie au lieu de la dissiper

Lors des essais d’onduleurs PV, en particulier en fonctionnement raccordé au réseau ou dans les scénarios de recharge des systèmes hybrides, une part importante de l’énergie peut revenir de l’onduleur vers le côté DC. Avec des alimentations unidirectionnelles, cette énergie est dissipée en chaleur dans des charges résistives, ce qui gaspille de l’électricité et impose un refroidissement conséquent.

L’alimentation bidirectionnelle règle le problème par la régénération. La série ANEVH(F) renvoie l’énergie absorbée au réseau avec un rendement de récupération d’environ 90 % sur la plupart des modèles 3U, jusqu’à 94 % sur les modèles 4U et jusqu’à 95 % sur le modèle 2 250 V / 30 kW. Concrètement :

  • Des économies d’énergie significatives sur les essais de longue durée.

  • Des besoins de refroidissement réduits et des coûts d’installation plus faibles.

  • Un impact environnemental moindre, argument qui compte pour un industriel des énergies renouvelables.

Le même raisonnement vaut pour les laboratoires de batteries : voir comment les charges CC régénératives améliorent la récupération d’énergie.

3. Passer de source à charge sans coupure

Un onduleur PV ne fonctionne jamais en régime établi. Il s’adapte en permanence aux variations d’éclairement, de température et de conditions réseau. Sur le banc, il faut reproduire ces transitions dynamiques : le passage d’un nuage sur le champ, ou une dérive de fréquence qui déclenche la réaction de l’onduleur.

L’alimentation bidirectionnelle bascule automatiquement de la fourniture à l’absorption d’énergie, et inversement, sans interruption, ce qui reproduit fidèlement les conditions réelles. C’est indispensable pour :

  • Les tests MPPT dynamiques qui suivent des courbes I-V en évolution rapide.

  • Les tests de tenue aux défauts réseau, coordonnés avec le simulateur de réseau côté AC.

  • La caractérisation de la réponse transitoire de l’onduleur.

4. Tester les protections

Un onduleur PV doit rester sûr face à une large gamme de conditions anormales et s’arrêter proprement en cas de surtension, de surintensité, de surchauffe ou de surpuissance. Tester ces mécanismes demande une alimentation capable de créer volontairement une condition de défaut, puis d’absorber sans risque l’énergie qui en résulte.

L’ANEVH(F) intègre les protections OTP (température), OVP (surtension, seuil à 110 % de la pleine échelle), OCP (surintensité) et OPP (surpuissance), ainsi que la protection contre la sous-tension d’entrée et les courts-circuits. Elles protègent l’équipement de test et permettent de :

  • Vérifier les temps de réponse des protections de l’onduleur.

  • Tester les séquences de reprise après défaut.

  • Préparer les certifications de sécurité.

5. Couvrir la plage de tension et de puissance

Les onduleurs PV vont de quelques kilowatts pour le résidentiel à plusieurs mégawatts pour les centrales. L’équipement de test doit suivre.

La série ANEVH(F) couvre 7 niveaux de tension de 0 à 2 250 V, avec des unités 3U de 5 à 30 kW et des unités 4U de 20 à 50 kW ; le courant atteint ±1 020 A sur une seule unité (modèle 80 V / 30 kW), et la mise en parallèle porte la puissance jusqu’à 1 MW. Une seule plateforme couvre ainsi les besoins de test de toute la gamme, des onduleurs de chaîne aux onduleurs centraux.

Aux deux extrémités de l’échelle, le catalogue se prolonge : pour les micro-onduleurs et les optimiseurs, l’AN56(F) loge ±6 kW dans un châssis 1U (8 modèles de 0-10 V à 0-1 500 V, basculement source ↔ charge en 2 ms, simulation photovoltaïque et batterie intégrées) ; pour les onduleurs centraux, la D2000 délivre 30 à 600 kW par unité, jusqu’à 2 000 V et 2,4 MW en parallèle, avec un rendement jusqu’à 95,5 %, et sa version D2000-IV embarque la simulation de courbe I-V (SAS, Sandia) et le MPPT dynamique selon EN 50530.

6. Profils de test normalisés

L’efficacité d’un banc ne tient pas qu’au matériel, mais aussi à la vitesse de mise en œuvre des essais. Les alimentations bidirectionnelles proposent un générateur de fonctions intégré, une sortie en séquence réglable sur la plage de tension de fonctionnement de l’onduleur PV et des profils de test préprogrammés.

La série ANEVH(F) propose ainsi, en option, les courbes de tension normalisées de l’automobile :

  • DIN 40839 (réseaux de bord automobiles).

  • ISO 16750-2 (conditions électriques des véhicules routiers).

  • ISO 21848 (équipements électriques et électroniques des véhicules routiers).

Ces profils évitent de construire à la main des formes d’onde complexes, réduisent le temps de configuration et améliorent la répétabilité des essais.

7. Mesurer avec précision, et avec un analyseur de puissance indépendant

Un test précis suppose des mesures précises. L’ANEVH(F) mesure la tension et le courant qu’elle délivre ou absorbe avec une erreur de lecture inférieure ou égale à 0,05 % de la pleine échelle en tension et 0,1 % en courant, pour une résolution de 0,01 V et 0,01 A. C’est suffisant pour piloter l’essai et journaliser les grandeurs DC.

Pour qualifier le rendement de l’onduleur, la mesure doit toutefois être faite par un instrument indépendant, à l’entrée DC et à la sortie AC en même temps. Un analyseur de puissance DEWETRON DEWE3-PA8 mesure jusqu’à 16 phases de puissance dans un seul châssis, avec une précision de ±0,04 % sur la puissance de 0,5 à 1 000 Hz : tension, courant, puissance, facteur de puissance et rendement de l’entrée à la sortie sont acquis de façon synchrone. La méthode est décrite dans notre article sur la mesure de l’efficacité de l’onduleur solaire.

Scénarios de test concrets

Rendement MPPT

Le suivi du point de puissance maximale est sans doute la fonction la plus importante d’un onduleur PV. L’algorithme MPPT doit trouver en permanence le point de fonctionnement où le champ fournit sa puissance maximale, malgré des conditions qui changent continuellement.

Avec une source DC capable de simuler des courbes I-V, l’ingénieur peut :

  • Générer des courbes I-V statiques à des points précis d’éclairement et de température.

  • Créer des courbes I-V dynamiques qui évoluent dans le temps (passage de nuages).

  • Mesurer le rendement de suivi de l’onduleur dans chaque condition.

  • Valider la conformité à EN 50530.

Le rôle de la source DC dans ces essais est développé dans l’alimentation DC bidirectionnelle dans les tests d’onduleurs solaires et de MPPT.

Simulation du réseau et anti-îlotage

Quand le réseau subit une perturbation (creux de tension, surtension, écart de fréquence), l’onduleur PV doit réagir correctement. Cela demande un simulateur de réseau côté AC, mais aussi une réponse cohérente du côté DC.

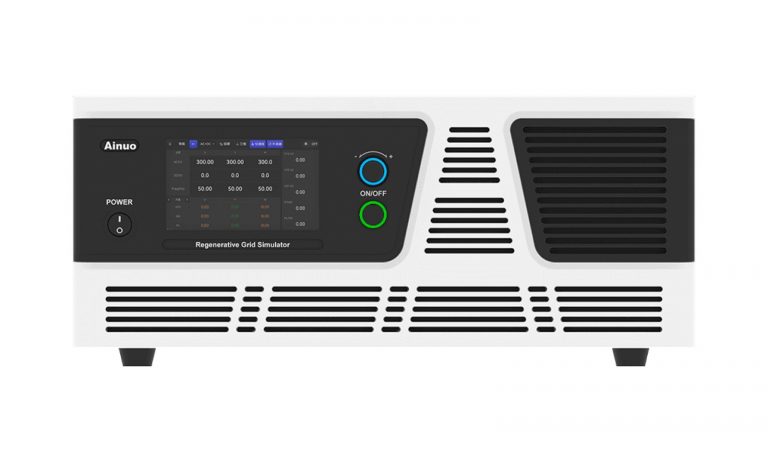
Une source bidirectionnelle sur l’entrée DC permet de coordonner les essais entre la source DC et le simulateur de réseau régénératif ANRGS(F) (3 à 120 kVA, quatre quadrants), pour construire des scénarios complets de tenue aux défauts. Pourquoi tester hors du réseau réel et comment mener les tests HVRT et LVRT sont traités dans nos articles sur le simulateur de réseau triphasé et la validation des onduleurs par source AC programmable.

Onduleurs hybrides et stockage

Avec l’essor du stockage par batterie, les onduleurs hybrides qui gèrent à la fois les panneaux et les batteries se généralisent. Ils fonctionnent dans plusieurs modes :

  • Solaire vers réseau (direct).

  • Solaire vers batterie (charge).

  • Batterie vers réseau (décharge).

  • Réseau vers batterie (charge depuis le réseau).

Tester ces modes multiples demande une alimentation DC capable de fournir et d’absorber, et de passer de l’un à l’autre sans interruption. L’ANEVH(F) ajoute une fonction de simulation de batterie qui reproduit la caractéristique de sortie de différents accumulateurs, ce qui permet de tester le port batterie de l’onduleur sans batterie réelle ; les défis de l’émulation de batterie font l’objet d’un article dédié.

Micro-onduleurs et électronique de puissance automobile

Au-delà des onduleurs PV classiques, la même alimentation bidirectionnelle sert à tester :

  • Les micro-onduleurs des petites installations et des micro-réseaux.

  • L’électronique de puissance automobile : contrôleurs moteurs, chargeurs embarqués (OBC), convertisseurs DC-DC et bornes de recharge.

  • Les systèmes à pile à combustible et leurs convertisseurs DC-DC.

  • Les micro-réseaux qui combinent plusieurs sources d’énergie.

C’est aussi ce qui permet d’utiliser le même instrument du banc de développement au banc de production : voir du banc R&D au banc de test automatisé.

Les spécifications à regarder

Pour choisir une alimentation DC bidirectionnelle destinée au test des onduleurs photovoltaïques, les points suivants font la différence (valeurs de la série ANEVH(F), lues dans sa fiche technique) :

Critère Ce qu’il faut couvrir Série ANEVH(F)
Plage de tension 0-1 500 V pour les onduleurs de chaîne 7 niveaux, de 0 à 2 250 V
Courant Selon la puissance de l’onduleur Jusqu’à ±1 020 A par unité (80 V / 30 kW)
Puissance Du kW au MW 5-30 kW (3U), 20-50 kW (4U), 1 MW en parallèle
Basculement source ↔ charge Sans coupure 2 ms de +90 % à −90 % ; réponse transitoire ≤ 2 ms
Rendement de récupération Supérieur à 90 % ≈ 90 % (3U), jusqu’à 94 % (4U) et 95 % (2 250 V / 30 kW)
Précision de mesure Classe 0,1 % ≤ 0,05 % F.S. en tension, ≤ 0,1 % F.S. en courant
Régulation Stable en charge et en ligne Effet de charge ≤ 0,01 % de Umax, dérive 0,05 %/consigne
Fonctions PV Courbes I-V, MPPT, séquences Simulation I-V (température, éclairement), test MPPT, simulation batterie, séquences
Interfaces Intégration au banc CAN, RS232, RS485, LAN, USB en standard ; GPIB et E/S analogiques 0-5 / 0-10 V en option
Alimentation Triphasée industrielle 342-528 V AC, 45-66 Hz, facteur de puissance ≥ 0,99

Le calcul économique

Une alimentation bidirectionnelle coûte plus cher à l’achat qu’une alimentation unidirectionnelle. Le coût total de possession raconte une autre histoire :

  1. Énergie : avec un rendement de récupération de 90 à 95 %, l’énergie qui serait dissipée en chaleur retourne au réseau. Sur des essais de forte puissance et de longue durée, la facture d’électricité du banc s’en ressent directement.

  2. Encombrement : source et charge tiennent dans un seul châssis 3U (444 × 132,5 × 705,5 mm, 23 à 38 kg) ou 4U, au lieu de deux baies.

  3. Refroidissement : moins de chaleur dissipée, donc une climatisation plus petite et des coûts d’exploitation plus faibles ; le niveau sonore reste sous 65 dB(A) à 2 m.

  4. Configuration simplifiée : un instrument remplace deux appareils, ce qui réduit le câblage, l’incertitude de mesure et le temps de mise en route.

  5. Pérennité : à mesure que les onduleurs PV montent en tension et échangent l’énergie dans les deux sens, une source bidirectionnelle suit les nouvelles exigences de test sans remplacement d’équipement.

Conclusion

La vraie question n’est pas « pourquoi le test des onduleurs photovoltaïques nécessite-t-il une alimentation DC bidirectionnelle ? », mais « comment tester de façon exhaustive sans ? »

De la simulation des courbes I-V et du rendement MPPT à la récupération d’énergie et aux transitions sans coupure entre source et charge, l’alimentation bidirectionnelle est devenue la base des bancs de test d’onduleurs PV. Elle réunit la source et la charge électronique dans un instrument compact et efficace, à la mesure des exigences actuelles de la filière solaire, et se complète d’un simulateur de réseau côté AC et d’un analyseur de puissance indépendant pour la mesure du rendement.

À mesure que les onduleurs montent en tension, échangent l’énergie dans les deux sens et assurent des fonctions de soutien au réseau, le besoin en équipements de test bidirectionnels ne fera que croître.

Ces solutions chez Dewetron Services

DEWETRON Services, distributeur et intégrateur en France, propose les instruments cités dans cet article :

Pour dimensionner votre banc de test d’onduleurs (tension, courant, puissance, simulateur de réseau, mesure), contactez notre équipe.

Simulateur de réseau triphasé : pourquoi tester hors du réseau réel

Simulateur de réseau triphasé : pourquoi tester hors du réseau réel

En bref. Un simulateur de réseau triphasé est une source AC programmable à quatre quadrants qui reproduit sur le banc ce que le réseau réel ne permet ni de provoquer ni de répéter : tension de 0 à 350 V, fréquence de 30 à 100 Hz, harmoniques de rang 2 à 50, creux et surtensions programmés au pas de 1 ms. L’énergie renvoyée par l’équipement testé repart au réseau (réinjection 100 %, rendement ≥ 92 %).

Onduleurs photovoltaïques, bornes de recharge, systèmes de stockage, alimentations, moteurs : tout équipement raccordé au réseau doit prouver qu’il supporte un réseau qui n’est jamais parfait. Le réseau du laboratoire, lui, est stable la plupart du temps — et c’est précisément le problème : on ne peut pas lui commander un creux de tension à 9 h 15. Cet article explique ce qu’apporte un simulateur de réseau matériel, quelles conditions il reproduit et comment le dimensionner, chiffres à l’appui.

Simulation logicielle et simulateur matériel : deux outils, deux besoins

Le mot « simulation de réseau » recouvre deux réalités. La simulation logicielle modélise mathématiquement un réseau entier — flux de puissance, courts-circuits, stabilité de tension et de fréquence — pour planifier une infrastructure ou étudier l’intégration des renouvelables. Elle ne fait circuler aucun ampère. Le simulateur de réseau triphasé, lui, est un appareil de puissance : une source AC programmable qui alimente réellement l’équipement sous test avec la tension, la fréquence, la forme d’onde et les perturbations que l’on a choisies. C’est de ce second outil qu’il est question ici, celui qui remplace la prise murale sur le banc d’essai.

Les deux se rejoignent dans les essais power hardware-in-the-loop : un modèle temps réel calcule le comportement du réseau et le simulateur l’amplifie vers l’équipement réel. C’est le sujet de notre article sur le simulateur de réseau AC et le PHIL pour les microgrids.

Pourquoi ne pas tester directement sur le réseau réel

  • Il ne se commande pas. Un creux de tension, un saut de fréquence ou un déséquilibre entre phases arrivent quand ils arrivent. Pour valider un comportement, il faut déclencher la perturbation à la demande, puis la rejouer à l’identique après chaque modification du firmware.
  • Il ne se dérègle pas sans risque. Personne ne provoque un court-circuit ou une surtension sur le réseau du bâtiment pour observer la réaction d’un onduleur.
  • Il est local. Un produit vendu à l’export sera raccordé à 50 Hz ou à 60 Hz, sous des tensions et des tolérances différentes ; le réseau du laboratoire n’en représente qu’une seule.
  • Sa distorsion n’est pas la vôtre. Les essais d’immunité aux harmoniques, aux fluctuations de tension et aux variations de fréquence supposent une source dont la distorsion propre est connue et faible ; le réseau réel a la sienne, qui change au fil de la journée.
  • Il ne récupère rien. Tester un onduleur ou une charge de forte puissance sur une source classique dissipe l’énergie dans une charge résistive et chauffe le laboratoire.

Les conditions réseau qu’un simulateur doit reproduire

Les valeurs ci-dessous sont celles du simulateur de réseau CA régénératif ANRGS(F), lues dans sa fiche technique.

Tension et fréquence hors nominal

Plage de sortie de 0 à 350 V par phase (résolution 0,01 V, précision 0,1 % de la pleine échelle) et de 30 à 100 Hz (résolution 0,001 Hz, précision 0,01 %). De quoi couvrir le 230/400 V à 50 Hz européen, les réseaux à 60 Hz et les tolérances larges des essais de sous-tension et de surtension. La régulation en source comme en charge est de ±0,02 % : la tension programmée est celle qui arrive aux bornes, quelle que soit la charge, et les bornes de mesure « sense » compensent la chute dans les câbles.

Creux, coupures et surtensions

Le mode séquence enchaîne jusqu’à 200 pas, répétés jusqu’à 9 999 fois, avec un pas minimal de 1 ms. Chaque pas fixe, phase par phase, la tension AC, la composante DC, la fréquence, la phase, la forme d’onde et la durée. C’est ce qui permet de programmer un creux à 0 % pendant quelques périodes puis un retour brutal, un franchissement haut ou bas de tension, ou une variation brusque sur une seule phase. L’angle de mise sous tension et de coupure se règle de 0 à 359,9°, ce qui compte pour les essais de courant d’appel, où le pire cas dépend de l’instant de fermeture. Pour la tenue aux creux des moyens de production et la façon de la mesurer, voir notre article sur les tests HVRT et LVRT.

Harmoniques et interharmoniques

Synthèse harmonique du rang 2 au rang 50 dans une bande de 3 000 Hz, réglée en pourcentage ou en amplitude, avec l’angle de chaque rang ; un rang seul peut atteindre 30 %, sans limite sur le contenu total. Les interharmoniques s’ajoutent de 16 à 3 000 Hz, avec fréquences de début et de fin et balayage. La distorsion propre de la source reste à 0,3 % à 50/60 Hz (1 % entre 30 et 100 Hz) : ce que l’équipement voit, c’est la distorsion que vous avez programmée.

Déséquilibre, sauts de phase et formes d’onde

Réglage indépendant de chaque phase en amplitude, en angle et en forme d’onde : sinus, triangle, carré, sinus écrêté, 30 formes intégrées et 6 formes utilisateur importées depuis le logiciel PC fourni. Le mode impulsion fait alterner alimentation normale et tension impulsionnelle ; le mode pas monte ou descend la tension ou la fréquence par incréments, jusqu’à 9 999 boucles, pour balayer toute la plage de fonctionnement de l’équipement testé.

Composante continue et courant de crête

Sortie AC, DC ou AC+DC, la composante continue allant de −495 à +495 V. Le courant de crête admis vaut trois fois le courant efficace : 35 A efficaces pour 105 A crête sur un modèle de 3 à 6 kVA, 240 A efficaces pour 720 A crête sur un modèle triphasé de 100 à 120 kVA. C’est le ratio que nous justifions dans pourquoi une source AC programmable a besoin d’un courant nominal trois fois supérieur.

Régénératif : l’énergie repart au réseau

Quand l’équipement sous test est lui-même une source — onduleur, borne bidirectionnelle, système de stockage en décharge —, le simulateur doit absorber la puissance. L’ANRGS(F) fonctionne dans les quatre quadrants et renvoie au réseau du bâtiment 100 % de sa puissance nominale, avec un rendement global d’au moins 92 %. Il se raccorde en triphasé 342-480 V, 47-63 Hz, avec un facteur de puissance d’entrée d’au moins 0,98. Le principe et ses gains — énergie, climatisation — sont ceux que nous décrivons pour les charges CC régénératives. Pour les essais où la fonction charge est la principale, la source et charge CA régénérative ANRGL(F) réunit les deux fonctions dans un même châssis 4U, de 2 à 180 kVA, avec la même réinjection.

Provoquer, puis mesurer

Le simulateur mesure ce qu’il délivre : tension à 0,1 %, courant efficace à 0,2 %, puissance à 0,3 % de la pleine échelle. C’est suffisant pour piloter l’essai et vérifier le point de fonctionnement. Un résultat opposable — rendement, conformité à une norme, rapport client — demande une chaîne de mesure indépendante et plus fine : un analyseur de puissance DEWE3-PA8 mesure la puissance à ±0,04 % de 0,5 Hz à 1 000 Hz, et un analyseur de qualité réseau PQA8000H, classe A+ selon IEC 61000-4-30, qualifie les grandeurs côté réseau à 0,05 %. La répartition des rôles entre la source de perturbation et l’analyseur est détaillée dans l’article sur les tests HVRT et LVRT cité plus haut.

Dimensionner le simulateur de réseau triphasé

La série ANRGS(F) va de 3 à 120 kVA en 21 modèles, tous à 0-350 V, 30-100 Hz et ±495 V en continu. Trois formats :

  • modèles S, monophasés, 3 à 20 kVA, châssis rack 4U de 432 × 175 × 700 ou 735 mm, 25 à 38 kg ;
  • modèles A, triphasés ou monophasés, 6 à 30 kVA, même châssis 4U ; la puissance par phase va de 2 à 10 kVA et, en monophasé, la sortie atteint la capacité totale de l’unité ;
  • modèles B, triphasés ou monophasés, 50 à 120 kVA, en armoire de 600 × 1 230 × 1 000 mm (330 à 440 kg), avec 16,66 à 40 kVA par phase.

Cinq points à vérifier avant de choisir :

  1. la puissance apparente par phase, pas seulement le total ;
  2. le courant de crête, pour les charges à fort appel ;
  3. la mise en parallèle : les modèles S et A se mettent en parallèle entre unités, les modèles B non ;
  4. les interfaces : RS485, Ethernet et signal de synchronisation en standard, RS232 et GPIB en option, plus le logiciel PC pour importer et exporter les formes d’onde ;
  5. les protections : anomalie d’entrée, surtension du bus, sur- et sous-tension de sortie, surintensité, surcharge et surchauffe des modules.

Où un simulateur de réseau s’impose

Ce qu’il faut retenir

Le réseau réel ne se commande pas, ne se répète pas et ne pardonne pas. Un simulateur de réseau triphasé remplace la prise murale par une source dont chaque paramètre — tension, fréquence, forme d’onde, harmoniques, phase, durée — est programmé au pas de 1 ms et rejoué à l’identique, et qui renvoie au réseau l’énergie de l’équipement testé. C’est la condition d’un essai reproductible, d’une qualification à l’export et d’une conformité démontrable.

Ces solutions chez Dewetron Services

Pour dimensionner un simulateur de réseau triphasé sur votre cahier des charges, contactez Dewetron Services.

Alimentation DC bidirectionnelle : du banc R&D au banc de test automatisé en production

Alimentation DC bidirectionnelle : du banc R&D au banc de test automatisé en production

En bref. Une alimentation DC bidirectionnelle réunit dans un même châssis une source programmable et une charge qui renvoie l’énergie au réseau. Le même instrument peut donc équiper la paillasse R&D, puis le banc de test automatisé de la ligne de production : modes de fonctionnement, séquences, interfaces de pilotage et précision de mesure sont identiques des deux côtés. De l’AN56(F) (±6 kW en 1U) à l’ANEVT DA(F) (jusqu’à 600 kW par canal), le principe ne change pas.

Pourquoi le banc R&D et la ligne de production se parlent mal

Un laboratoire de développement et un atelier de production n’ont pas les mêmes priorités. Le premier veut de la souplesse : changer une consigne, tracer une courbe, reproduire un défaut. Le second veut de la cadence et de la répétabilité : la même séquence, le même verdict, poste après poste.

Tant que les deux environnements utilisent des instruments différents, le transfert d’un produit vers la fabrication se paie en travail redondant :

  • les résultats de validation ne se reproduisent pas sur la ligne, parce que la source et la charge ne sont pas les mêmes ;
  • les séquences de test écrites en R&D sont réécrites pour le banc de production ;
  • deux parcs d’instruments à acheter, étalonner et maintenir ;
  • et quand la ligne détecte une dérive, l’ingénierie ne dispose pas d’un montage équivalent pour la comprendre.

Choisir dès la phase de développement une famille d’alimentations DC bidirectionnelles capable de suivre le produit jusqu’en production supprime une bonne part de ces frictions. Voici pourquoi, spécification par spécification.

Ce qu’est réellement une alimentation DC bidirectionnelle

Une alimentation DC bidirectionnelle fonctionne dans deux quadrants. En source, elle alimente le montage sous test ; en charge, elle absorbe l’énergie que ce montage renvoie et la réinjecte sur le réseau au lieu de la dissiper en chaleur. Sur l’ANEVH(F), la commutation entre les deux sens est automatique et transparente ; sur l’AN56(F), le basculement de +90 % à −90 % du courant prend 2 ms, sans discontinuité vue par le montage.

Cette double fonction remplace le couple habituel « alimentation + charge électronique ». Un chargeur embarqué, un convertisseur DC/DC bidirectionnel ou un pack batterie se testent avec un seul appareil, un seul câblage de puissance et un seul jeu de mesures, que le banc soit en laboratoire ou sur la ligne.

Pour les fondamentaux (quadrants, récupération, choix de la plage de tension), voir notre guide complet de l’alimentation CC bidirectionnelle.

Cinq raisons pour lesquelles le même instrument sert des deux côtés

1. Les mêmes modes de fonctionnement, du prototype à la série

En source, l’AN56(F) régule en tension, courant ou puissance constants (CV, CC, CP). En charge, il ajoute la résistance constante (CR) et les combinaisons CV+CC, CV+CR, CC+CR et CV+CC+CP+CR. L’ANEVH(F) propose la même palette de modes de charge, et l’ANEVT DA(F) les quatre modes CV, CC, CP et CR sur chacun de ses canaux. Une procédure de validation écrite autour de ces modes se rejoue telle quelle sur le banc de test automatisé : un profil de décharge en courant constant puis en tension constante ne dépend pas du poste où il s’exécute.

2. Des séquences programmées, pas des réglages manuels

Ce qui différencie un banc de laboratoire d’un banc de production, c’est l’automatisation de la séquence. Les trois séries Ainuo embarquent de quoi la construire dans l’instrument : un générateur de fonctions pour les formes d’onde arbitraires sur l’AN56(F) et l’ANEVH(F) ; une programmation en 900 pas, avec un pas minimal de 1 ms et des rampes de tension et de courant, sur l’ANEVT DA(F). Les profils de réseau de bord automobile normalisés DIN 40839, ISO 16750-2 et ISO 21848 sont intégrés d’origine sur l’AN56(F) et disponibles en option sur l’ANEVH(F) : le même profil de tension de bord est joué au développement, puis en contrôle final.

3. Les mêmes interfaces de pilotage

Sur la paillasse, l’ingénieur pilote l’appareil depuis l’écran tactile ou le logiciel PC fourni. Sur la ligne, c’est un automate ou un PC de test qui commande. Les deux cas sont couverts par les mêmes ports : la fiche technique de l’ANEVH(F) liste CAN, RS232, RS485, LAN et USB en standard, GPIB en option ; l’AN56(F) offre la même liste (CAN, RS485, RS232, LAN, USB ; GPIB en option) ; l’ANEVT DA(F) est livrée avec CAN 2.0 et Ethernet en standard, RS232 ou RS485 au choix. Pour l’intégration la plus directe sur un banc de test automatisé, une interface analogique en option (marche, arrêt, alarme, commande 0-5 V ou 0-10 V) permet de câbler l’alimentation à l’automate de la ligne sans écrire une ligne de code.

4. La même précision de mesure, donc des résultats comparables

La corrélation entre le laboratoire et la ligne suppose que les deux mesurent pareil. Une alimentation bidirectionnelle intègre sa propre mesure de tension, de courant et de puissance, avec une précision spécifiée : sur l’AN56(F), 0,02 % de la consigne + 0,02 % de la pleine échelle en tension et 0,05 % + 0,05 % en courant, avec une résolution de 1 mV, 1 mA et 1 W ; sur l’ANEVH(F), au plus 0,05 % de la pleine échelle en tension et 0,1 % en courant ; sur l’ANEVT DA(F), 0,05 % (tension), 0,1 % (courant) et 0,2 % (puissance) de la pleine échelle. Quand la même référence équipe les deux postes, un écart entre la validation et la production est un écart du produit, pas de l’instrument.

5. L’énergie repart sur le réseau, poste après poste

En laboratoire, la récupération d’énergie est un confort ; sur une ligne qui teste en continu, c’est un poste de coût. Les trois séries renvoient l’énergie absorbée au réseau : l’AN56(F) avec un rendement d’environ 90 % en source comme en récupération ; l’ANEVH(F) autour de 90 % sur les modèles 3U et jusqu’à 94 % sur les modèles 4U de 50 kW ; l’ANEVT DA(F) en continu à pleine puissance, avec un facteur de puissance d’au moins 0,99 et un THD de 3 % au plus. Ce qui n’est pas dissipé en chaleur n’a pas non plus à être évacué par la climatisation de l’atelier, un point que nous détaillons dans notre article sur les charges CC régénératives.

Une dynamique qui tient la cadence

Un banc de test automatisé enchaîne les points de mesure, et chaque milliseconde de stabilisation se multiplie par le nombre de pièces. Les fiches techniques donnent l’ordre de grandeur : temps de réponse transitoire de 1 ms au plus sur les modèles 500 à 1500 V de l’AN56(F) (2 ms sur les modèles 10 V), 2 ms sur l’ANEVH(F), 3 ms sur l’ANEVT DA(F) ; basculement source ↔ charge en 2 ms sur l’AN56(F) et l’ANEVH(F), 4 ms au plus sur l’ANEVT DA(F) ; montée en tension de 10 % à 90 % en 10 ms au plus sur l’AN56(F). Ces temps de réponse correspondent, sur les fiches, au retour de la tension dans une bande de ±0,75 % après un échelon de charge (de 80 % à 30 % pour l’AN56(F), de 100 % à 50 % pour l’ANEVH(F)).

Monter en puissance sans changer de méthode

Le prototype se valide à quelques kilowatts ; la ligne peut avoir à tester des packs ou des convertisseurs bien plus gros. L’intérêt d’une famille cohérente est de monter en puissance avec la même logique de modes et de pilotage :

  • l’AN56(F) : ±6 kW dans un châssis 1U de 43,6 mm, huit modèles de 10 à 1500 V, mise en parallèle par fibre optique en standard jusqu’à plusieurs centaines d’appareils ;
  • l’ANEVH(F) : 5 à 30 kW en 3U et 20 à 50 kW en 4U, sept niveaux de tension jusqu’à 2250 V, ports de mise en parallèle en standard et puissance cumulée jusqu’à 1 MW ;
  • l’ANEVT DA(F) : deux canaux indépendants de 90 à 600 kW chacun, 24 à 1200 V, la puissance se répartissant librement entre les deux, de quoi tester deux pièces à la fois sur un même poste ;
  • la D2000 de Kewell : 30 à 600 kW par unité, 12 à 1200 V (D2000-EV) ou 12 à 2000 V (D2000-IV), mise en parallèle jusqu’à 2,4 MW, rendement jusqu’à 95,5 %.

Modèles de batterie et courbes I-V : le même jeu de paramètres des deux côtés

Beaucoup d’essais de production ne se font ni sur une vraie batterie ni sous un vrai soleil. Les alimentations bidirectionnelles embarquent les modèles. L’ANEVT DA(F) simule sept technologies de batterie (NMC, LMO, LTO, LCO, LFP, plomb-acide, NiMH) avec des modèles du 1er au 3e ordre, état de charge, température et configuration série/parallèle paramétrables ; la D2000 propose elle aussi sept types prédéfinis avec des modèles du 1er au 3e ordre. L’AN56(F) et l’ANEVH(F) reproduisent une courbe I-V photovoltaïque sous différentes conditions d’ensoleillement et de température et évaluent le suivi du point de puissance maximale (MPPT) ; la D2000-IV ajoute les modèles SAS et Sandia et le MPPT dynamique selon EN 50530. Le pack ou le panneau « de référence » défini en R&D devient un jeu de paramètres, rejouable à l’identique sur chaque poste de la ligne. Nos articles sur l’émulation de batterie et sur le test des onduleurs solaires détaillent ces deux usages.

Sécurité : ce que la ligne exige en plus du laboratoire

Sur une ligne automatisée, l’opérateur n’est pas un ingénieur qui surveille son montage ; les protections doivent être dans l’instrument. Les trois séries Ainuo intègrent les protections contre la surtension, la surintensité, la surpuissance et la surchauffe (OVP, OCP, OPP, OTP), ainsi que contre la sous-tension d’entrée et le court-circuit ; le seuil de surtension de l’AN56(F) et de l’ANEVH(F) est fixé à 110 % de la pleine échelle. L’ANEVT DA(F) ajoute ce qu’une armoire de ligne attend : un bouton d’arrêt d’urgence physique par baie, une unité de décharge intégrée et des protections d’entrée. La D2000 embarque une surveillance d’isolement et des relais de sécurité.

Quel modèle pour quel poste ?

  • Paillasse et rack de laboratoire, essais de faible et moyenne puissance, électronique automobile et aéronautique, semi-conducteurs : AN56(F), ±6 kW en 1U, 10 à 1500 V.
  • Banc intégré de 5 à 50 kW, chargeurs embarqués, bornes de recharge, convertisseurs DC/DC, micro-onduleurs : ANEVH(F), sept niveaux de tension jusqu’à 2250 V, parallèle jusqu’à 1 MW.
  • Ligne de test de packs batterie, de véhicules électriques ou de stockage, deux postes sur une même armoire : ANEVT DA(F), deux canaux indépendants de 90 à 600 kW.
  • Très forte puissance, stockage d’énergie, ferroviaire, onduleurs solaires jusqu’à 2000 V : D2000 (Kewell), jusqu’à 2,4 MW en parallèle.

Quatre bonnes pratiques pour relier R&D et production

  1. Standardiser la famille d’alimentations dès la R&D, en choisissant la puissance du prototype dans une gamme qui couvre aussi le besoin de la ligne.
  2. Écrire les séquences dans l’instrument ou via ses interfaces (LAN, CAN, RS485) plutôt que dans des réglages manuels : elles deviennent transférables et versionnables.
  3. Utiliser la mesure intégrée comme référence commune et l’étalonner selon le même plan des deux côtés, pour que les résultats se comparent.
  4. Faire remonter les données de la ligne vers l’ingénierie : dérives, taux de rejet, conditions réelles de fonctionnement. Côté acquisition et post-traitement, notre article sur l’automatisation des mesures avec DEWETRON montre comment piloter et exploiter un banc complet.

Ces solutions chez Dewetron Services

DEWETRON Services, distributeur et intégrateur en France, propose les alimentations DC bidirectionnelles Ainuo et Kewell et vous aide à dimensionner le poste, du prototype à la ligne :

Pour un banc de test automatisé ou un poste de validation à équiper, contactez notre équipe : nous étudions la puissance, la tension et l’interface de pilotage adaptées à votre produit.

Mesures en soufflerie : 5 défis d’acquisition de données et comment les résoudre

Mesures en soufflerie : 5 défis d’acquisition de données et comment les résoudre

En bref. Les mesures en soufflerie font cohabiter des capteurs de nature différente, des centaines de voies et des distances de câblage importantes entre la veine d’essai et la salle de contrôle. La note d’application DEWETRON « Mastering Wind Tunnel Measurements » résume le sujet en cinq défis : intégrer des capteurs variés, monter en échelle, synchroniser, s’intégrer à l’environnement d’essai et analyser les données. Cet article reprend ces cinq points en les adossant aux caractéristiques réelles de notre catalogue.

Une campagne d’essais en soufflerie mobilise une infrastructure lourde et un temps de veine compté. Chaque point de mesure doit donc être fiable du premier coup : une voie qui décroche, deux capteurs désynchronisés ou un fichier incomplet se paient en heures de soufflerie perdues. Les cinq défis ci-dessous sont ceux que rencontre tout ingénieur d’essais qui équipe une maquette, une balance ou une veine ; pour chacun, nous indiquons les réponses concrètes disponibles dans les systèmes d’acquisition de données modulaires DEWETRON.

1. Intégrer des technologies de capteurs variées

Sur une même maquette se côtoient des capteurs en pont (balance aérodynamique, jauges de contrainte, capteurs de pression et de force), des accéléromètres IEPE® pour le suivi vibratoire, des thermocouples ou des sondes RTD pour la température de paroi et d’écoulement, des LVDT pour les déplacements, et de plus en plus souvent une ou plusieurs caméras. Traiter chaque famille avec un conditionneur dédié multiplie les boîtiers, les câbles et les sources d’erreur.

Les Multi Modules TRION / TRION3 répondent à cette diversité sur un seul module : neuf modes de mesure natifs (tension, IEPE®, pont/jauge de contrainte, résistance, potentiomètre, RTD, courant, compteur et CAN), chaque voie disposant de sa propre conversion 24 bits et d’une isolation de 350 V voie à voie et voie à châssis. Le mode pont accepte de ±1 à 1000 mV/V en montages 2, 3, 4, 5 et 6 fils, avec une excitation programmable de 0 à 24 V ; le TRION3-1850-MULTI échantillonne jusqu’à 5 MS/s par voie, et un filtre passe-bas numérique Bessel ou Butterworth programmable jusqu’à l’ordre 10 complète le filtre anti-repliement analogique.

Pour les capteurs que le module ne prend pas en charge nativement, les adaptateurs de capteurs MSI se placent en amont de la voie et sont reconnus automatiquement grâce à leur puce TEDS : plage, unité et données d’étalonnage sont appliquées sans réglage manuel, et le numéro de série de l’adaptateur est tracé dans le fichier de mesure. Le MSI2-STG couvre le quart, le demi et le pont complet (120 et 350 Ω) avec une excitation de 5 ou 10 V à détection à distance, une bande passante de 60 kHz et une précision de ±0,2 % de la lecture ±5 µV/V ; son préamplificateur intégré autorise jusqu’à 50 m de câble entre le capteur et le système, comme le MSI2-TH-x pour les thermocouples. Le MSI2-LVDT prend en charge les capteurs LVDT/RVDT en 5 ou 6 fils.

Le suivi vibratoire de la maquette ou du support s’appuie sur les modules TRION3-24xx-ACC : six voies IEPE® isolées à ±1500 VPEAK sur BNC, échantillonnées jusqu’à 2 MS/s, avec une LED en face avant qui signale un capteur détecté, en défaut, en court-circuit ou en surcharge — information également remontée dans OXYGEN.

Les grandeurs lentes se traitent à part : les modules XR ajoutent 8 voies isolées de RTD, de thermocouple, de tension ou de courant par boîtier, jusqu’à 200 S/s par voie en CAN, fonctionnent de −40 à +85 °C et se chaînent en série. Les XR-RTD8 et XR-V8 sont étanches IP68 (immersion 3 m), ce qui les autorise au plus près de la veine ou d’une installation climatique.

Enfin, la vidéo devient une voie de mesure comme une autre avec les caméras CAM-ALVIUM, synchronisées par déclenchement externe et pilotées par OXYGEN : jusqu’à 289 images par seconde en 0,4 MP (obturation globale) ou 2,4 MP à cadence réduite, jusqu’à 8 caméras par système, et un boîtier DEWE-CAM-GigE-Splitbox qui raccorde jusqu’à quatre caméras GigE.

Si un numériseur tiers est déjà en place dans la soufflerie, le conditionnement autonome DEWE-30 / DAQP reste une voie d’entrée : chaque amplificateur DAQP-STG isole un capteur à pont avec complétion interne pour montages 1/2 et 1/4 de pont, équilibrage automatique, gain réglable de 0,5 à 10 000 et bande passante de 300 kHz, puis restitue un signal ±5 V (±10 V en option) exploitable par tout système d’acquisition.

2. Monter en échelle sans changer d’architecture

Un système de mesures en soufflerie commence souvent avec quelques dizaines de voies et finit par en réclamer plusieurs centaines lorsqu’on instrumente la maquette, la balance, le support et la veine elle-même. Le piège classique est de faire grandir le système par juxtaposition d’équipements hétérogènes, chacun avec son logiciel et son format de fichier.

La gamme DEWE3 garde une seule architecture matérielle et un seul format de fichier quelle que soit la taille du système. En salle d’essai, les châssis DEWE3-RM4 à RM16 offrent 4 à 16 emplacements TRION(3) dans un même boîtier 19″ de 5U, soit de 32 à 128 voies analogiques échantillonnées jusqu’à 10 MS/s, avec un PC intégré, un SSD de 1 To dédié aux données (2 To en option) et un enregistrement sans perte des données brutes jusqu’à 1 Go/s. Pour un poste plus compact, le DEWE3-A8 / A12 réunit 64 ou 96 voies et un écran multi-touch de 18,5″ dans un châssis portable.

Quand la densité prime sur la vitesse — pressions statiques, tensions issues de conditionneurs, signaux ±5 V / ±10 V —, les cartes TRION3-1802-dLV et TRION3-1600-dLV logent 32 voies single-ended (ou 16 différentielles) par emplacement, avec 8 entrées et 4 sorties numériques et deux compteurs sur la même carte. DEWETRON recommande d’ailleurs ces cartes en entrée des signaux conditionnés par un châssis DEWE-30.

Au-delà du châssis, le front-end TRIONet3 ajoute 2 modules TRION(3) — jusqu’à 16 voies — reliés en USB 3.0 ou Gigabit Ethernet, et un kit rack 2U en loge quatre. Et lorsque plusieurs châssis sont nécessaires, l’option OXYGEN-NET les fédère en un seul instrument virtuel : des systèmes de plus de 1000 voies sont supportés, la bande passante réseau étant la seule limite, avec un fichier global unique enregistré jusqu’à 1 Go/s. Les essais en soufflerie figurent en tête des applications citées par DEWETRON pour cette option.

3. Synchroniser toutes les voies, de la maquette à la salle de contrôle

Dans les mesures en soufflerie, corréler une pression instationnaire, une vibration de la maquette, une force sur la balance et une image ne vaut que si toutes les voies partagent la même base de temps. Ici, la difficulté est double : les points de mesure sont éloignés les uns des autres, et certains équipements (caméras, système de commande de la veine) ne sont pas des voies analogiques.

Le TRION-SYNC-BUS synchronise plusieurs systèmes DEWETRON sans matériel tiers ; les modules TRION / TRION3 de synchronisation temporelle apportent le temps absolu quand la soufflerie en impose un : PTP/IEEE 1588 ou gPTP, IRIG A/B, GPS et PPS, avec une précision PPS GPS de 100 ns sur le TRION-TIMING-V3. Les caméras CAM-ALVIUM se calent sur le même horodatage par leur signal de déclenchement externe.

La distance se traite en rapprochant la numérisation des capteurs : un front-end TRIONet3 se place au plus près de la maquette et se cascade avec d’autres nœuds jusqu’à 100 m entre eux, ce qui raccourcit les câbles capteurs et limite la dégradation du signal. Avec OXYGEN-NET, un équipement réseau standard couvre 100 m, et des commutateurs, une liaison fibre optique ou un Wi-Fi industriel portent la distance jusqu’à 1000 m — le choix de la fibre et des commutateurs compatibles PTP est détaillé dans notre article « Au-delà de 100 mètres ».

La synchronisation ne doit pas devenir un point de fragilité : avec OXYGEN-NET, chaque nœud enregistre aussi localement pendant la mesure, et les fichiers locaux sont fusionnés avec le fichier global après coup en cas d’incident réseau. Le Redundant Master Mode distribue en outre les données à plusieurs clients maîtres, sur un réseau unique ou sur un second réseau redondant, pour qu’une panne de client ou de réseau n’interrompe pas l’enregistrement. Les principes de base de la synchronisation des systèmes de mesure sont rappelés dans un article plus ancien du site.

4. S’intégrer à l’environnement d’essai

Un système d’acquisition de soufflerie ne travaille jamais seul : il reçoit les consignes de vitesse et d’incidence, doit démarrer et arrêter ses enregistrements au rythme des points de mesure, et restituer des grandeurs au système de commande de la veine ou au superviseur du site.

OXYGEN dialogue avec cet environnement par ses protocoles : OPC UA en client et en serveur, Modbus TCP en client et en serveur, SCPI, XCP-out, EtherCAT et Ethernet UDP. Côté matériel, le module TRION-EtherCAT-1-SLAVE diffuse jusqu’à 100 voies de mesure vers un maître EtherCAT à 500 S/s typiques. Le système de déclenchement et d’événements du logiciel enchaîne des conditions (niveau de signal, fenêtre, clavier ou temps) et des actions : démarrage et arrêt d’enregistrement, alarme avec sortie numérique, marqueur horodaté ou instantané des données. Nous avons détaillé la mise en œuvre de ces interfaces dans nos articles sur l’automatisation des mesures, les mesures haute vitesse avec EtherCAT et le support OPC UA d’OXYGEN 8.1.

Pour les salles de contrôle, deux points facilitent l’exploitation : tous les nœuds OXYGEN-NET se configurent à distance depuis un client maître central, et un firmware Linux dédié transforme un DEWE3-RMx en front-end sans Windows ni logiciel local, piloté par un PC hôte via Ethernet 1 Gbit (10 Gbit en option). L’application mobile OXYGEN-GO, gratuite à partir d’OXYGEN 8.0, permet enfin de vérifier une configuration ou de lancer une mesure depuis un smartphone.

Un point de compatibilité à garder en tête avant de compléter une installation existante : les modules TRION3 exigent un châssis DEWE3, tandis que les modules TRION de la série historique fonctionnent aussi bien sur DEWE3 que sur DEWE2.

5. Analyser les données sans rupture d’outil

Le dernier défi est celui du volume : des centaines de voies à 10 MS/s produisent des fichiers que l’on ne veut ni convertir ni recharger dans un second logiciel avant de savoir si le point de mesure est bon.

OXYGEN stocke toutes les sources — analogique, numérique, compteurs, CAN, vidéo, GPS, Ethernet — dans un seul fichier, et la fonction DejaView permet de revoir les données pendant l’enregistrement, sans attendre la fin du point. Les calculs utiles en soufflerie sont intégrés : FFT et STFT à résolution librement choisie, filtres IIR/FIR jusqu’à l’ordre 10, statistiques par bloc ou sur déclenchement, module de rosette de jauges pour les montages à 45°, 60° et 90°, et option de test modal pour la caractérisation dynamique de la maquette ou de son support (voir qu’est-ce que le test modal ?). Avec OXYGEN-NET, ces calculs peuvent être exécutés directement sur les nœuds de mesure, ce qui répartit la charge processeur et mémoire au lieu de tout concentrer sur le système maître.

Pour le post-traitement, le logiciel OXYGEN exporte vers CSV, Excel, MATLAB, ASAM MDF4, HDF5, TDMS, UFF 58 et d’autres formats, produit des pages de rapport imprimables ou exportables en PDF, et tourne indifféremment sous Windows ou Linux avec des fichiers de mesure compatibles entre les deux. Sa licence n’est requise que sur le système d’acquisition pour l’enregistrement : l’analyse, le post-traitement, l’export et le reporting sont possibles sans licence sur autant de PC que nécessaire — un avantage concret quand plusieurs équipes exploitent les mêmes campagnes de mesures en soufflerie.

Ces solutions chez Dewetron Services

DEWETRON Services, distributeur et intégrateur en France, adossé au réseau de support international de DEWETRON, dimensionne et met en service ces chaînes de mesure pour les souffleries et les bancs d’essais aérodynamiques. Les références techniques (EN, PDF) sont téléchargeables sur chaque fiche ; la note d’application « Mastering Wind Tunnel Measurements » (en anglais) peut vous être transmise sur demande.

Vous préparez l’instrumentation d’une soufflerie ou l’extension d’une installation existante ? Contactez notre équipe pour un dimensionnement à partir de votre liste de capteurs et de la topologie de votre veine.

Tests d’alimentation AIDC : pourquoi les alimentations AC et DC programmables sont indispensables

Tests d’alimentation AIDC : pourquoi les alimentations AC et DC programmables sont indispensables

En bref. Les tests d’alimentation AIDC font fonctionner un lecteur de codes-barres, un lecteur RFID ou un terminal portable sur toute la plage électrique du terrain, pas seulement à sa tension nominale. Deux instruments couvrent l’essentiel : une source AC programmable comme l’AN61(F), qui reproduit creux et coupures selon IEC 61000-4-11, et une alimentation DC programmable comme l’AN56(F), dont les modèles 0-10 V délivrent jusqu’à 510 A avec un mode de simulation de batterie.

Les technologies d’identification automatique et de capture de données (AIDC) sont devenues indispensables dans la logistique, la fabrication, la distribution, la santé, le transport et l’entreposage. Lecteurs de codes-barres, lecteurs RFID, terminaux portables, imprimantes d’étiquettes, systèmes de vision industrielle et ordinateurs mobiles automatisent les flux de travail, fiabilisent les stocks et accélèrent les opérations. Ces appareils paraissent simples du point de vue de l’utilisateur, mais leur fiabilité repose sur un facteur critique : une alimentation stable. (Le sigle AIDC désigne ici l’identification automatique ; il sert aussi, dans l’électronique de puissance, à nommer les centres de données IA, dont les alimentations de serveurs relèvent d’essais différents, avec des charges électroniques.)

Qu’un équipement AIDC fonctionne dans un entrepôt très fréquenté, sur une ligne de production ou dans un hôpital, il doit assurer des performances constantes dans des conditions électriques variables. De faibles fluctuations de tension ou une perturbation d’alimentation suffisent à provoquer des erreurs de communication, des lectures inexactes, des arrêts inattendus ou une réduction de la durée de vie du matériel. Le test complet de l’alimentation est donc une étape à part entière du développement produit et de l’assurance qualité.

Pour évaluer précisément le comportement électrique de ces produits, les ingénieurs s’appuient de plus en plus sur des alimentations AC et DC programmables. Contrairement aux sources fixes traditionnelles, elles offrent un contrôle précis, l’automatisation des séquences et la possibilité de reproduire des conditions électriques réelles. Les fabricants vérifient ainsi la fiabilité de leurs produits, réduisent le temps de test et s’assurent de la conformité aux normes avant la mise sur le marché.

Qu’est-ce que le test de l’alimentation des équipements AIDC ?

Le test de l’alimentation des équipements AIDC consiste à évaluer la manière dont les dispositifs d’identification et de capture de données se comportent sous différentes conditions électriques. Il ne s’agit pas seulement de vérifier qu’un appareil s’allume, mais d’analyser son comportement sur une large plage de scénarios de tension, de courant et de puissance qui reproduisent les environnements de déploiement réels.

Les objectifs de test typiques comprennent :

  • vérifier le fonctionnement sur toute la plage de tension d’entrée spécifiée ;
  • mesurer la consommation en veille et en mode actif ;
  • évaluer le comportement au démarrage et à l’arrêt ;
  • tester les protections contre les surtensions et les surintensités ;
  • simuler une alimentation secteur instable ;
  • valider les performances de charge et de décharge de la batterie ;
  • garantir la conformité aux normes de sécurité électrique et de CEM.

Comme les équipements AIDC sont souvent utilisés en continu dans des applications critiques, les fabricants doivent avoir la certitude que leurs produits restent fiables dans des conditions normales comme anormales.

Pourquoi les alimentations DC programmables sont essentielles

La plupart des équipements AIDC fonctionnent au final sur une alimentation DC régulée, qu’elle provienne d’une batterie, d’une connexion USB, d’un adaptateur externe ou d’un circuit interne de conversion. Une alimentation DC programmable apporte la flexibilité nécessaire pour évaluer chaque aspect du fonctionnement en courant continu, avec une précision que ne permet pas un bloc secteur du commerce.

Programmation précise de la tension et du courant

Le premier avantage d’une alimentation DC programmable est le contrôle fin de la tension et du courant de sortie. Les ingénieurs abaissent progressivement la tension pour déterminer le seuil minimal de fonctionnement, évaluent le comportement à proximité des limites de spécification et vérifient le fonctionnement à la tension d’entrée maximale nominale. Sur l’AN53(F), la régulation en charge est inférieure à 0,01 % de la tension maximale, avec une précision de mesure de 0,05 % de la pleine échelle en tension et 0,1 % en courant : les marges observées sont celles du produit testé, pas celles de l’instrument.

Ce niveau de contrôle permet d’identifier les faiblesses de conception bien avant l’entrée en production de masse.

Simulation de batterie

Les produits AIDC portables reposent le plus souvent sur des batteries lithium-ion. Tester avec de vraies batteries prend du temps : il faut les cycler, les décharger, les remplacer, et deux exemplaires ne donnent jamais exactement la même courbe.

Une alimentation DC programmable émule le comportement d’une batterie en reproduisant les niveaux de tension successifs d’un cycle de décharge. Les ingénieurs observent comment un lecteur de codes-barres, un lecteur RFID ou un terminal mobile se comporte à mesure que la tension baisse, jusqu’au seuil de coupure. La série AN56(F) intègre pour cela un mode de simulation de batterie pilotable depuis le logiciel PC fourni ; ses trois modèles 0-10 V, qui délivrent de 170 A à 510 A, couvrent les tensions de pack d’un appareil portable. Nous avons détaillé les critères de choix dans un article dédié : comment choisir une alimentation DC pour la simulation de batterie.

La simulation de batterie fournit aussi des conditions de test reproductibles, ce qui aligne les résultats entre les équipes de développement et les sites de fabrication.

Test de charge dynamique

La consommation d’un équipement AIDC varie fortement selon le mode de fonctionnement :

  • la veille consomme un minimum d’énergie ;
  • la communication sans fil augmente temporairement l’appel de courant ;
  • la lecture d’un code-barres provoque un changement rapide de charge ;
  • l’impression d’étiquettes demande un courant élevé et soutenu ;
  • la transmission RFID génère des pics de puissance intermittents.

L’alimentation doit suivre ces variations sans laisser la tension s’effondrer. Le temps de réponse transitoire est donc une spécification à lire avant l’achat : il est de 2 ms au plus sur l’AN53(F) ; sur l’AN56(F), le constructeur le mesure sur une variation de charge de 80 % à 30 % et annonce 1 ms au plus sur les modèles 500 V et plus (2 ms sur les modèles 10 V). C’est ce qui permet de distinguer un vrai problème de stabilité du produit d’un artefact de l’alimentation de test.

Vérification des circuits de protection

Les appareils électroniques modernes intègrent de nombreux mécanismes de protection destinés à éviter les dommages en conditions anormales. Une alimentation DC programmable permet de vérifier :

  • la protection contre les surintensités ;
  • la protection contre les surtensions ;
  • la protection contre les courts-circuits ;
  • le verrouillage en sous-tension ;
  • la séquence de démarrage ;
  • la récupération après une interruption d’alimentation.

L’instrument lui-même doit être protégé dans les deux sens : l’AN53(F) embarque les protections contre la sous-tension d’entrée, le court-circuit, l’inversion de polarité, la surtension et la surchauffe, ce qui autorise des essais volontairement destructifs sans risquer la source.

Le rôle critique des alimentations AC programmables

Même si la plupart des produits AIDC fonctionnent au final en tension continue, ils reçoivent leur énergie via un adaptateur AC externe, un socle de charge ou une alimentation AC intégrée. Le test de ces étages nécessite une source AC programmable capable de reproduire les réseaux électriques des différents marchés visés.

Simulation des réseaux électriques mondiaux

Un fabricant qui vend à l’international doit garantir la compatibilité de ses produits avec plusieurs réseaux. Une source AC programmable simule :

  • le réseau européen en 230 V / 50 Hz, et ses variantes en 220 V ;
  • le réseau nord-américain en 120 V / 60 Hz ;
  • le réseau japonais en 100 V ;
  • le 240 V utilisé en Australie et dans une partie de l’Asie.

Au lieu de maintenir un banc par marché, le fabricant évalue la compatibilité mondiale avec un seul instrument. Les sources ANFH(F) et ANFC(F) couvrent par exemple une plage de sortie de 1 à 300 V ; l’ANFC(F) règle sa fréquence de 40 à 70 Hz, avec des points fixes à 100, 120, 200 et 240 Hz.

Test de qualité de l’alimentation

Les réseaux électriques sont rarement idéaux. Les sites industriels subissent des variations de tension, des instabilités de fréquence, du bruit électrique et des coupures brèves provoquées par les machines lourdes ou les manœuvres du réseau. Une source AC programmable permet de reproduire ces conditions :

  • creux de tension ;
  • surtensions momentanées ;
  • baisses de tension prolongées ;
  • interruptions temporaires ;
  • variations de fréquence ;
  • distorsion harmonique ;
  • perturbations de ligne.

L’AN61(F) génère ces scénarios par ses modes impulsion, palier et séquence, superpose des harmoniques et des interharmoniques (jusqu’au rang 50 selon le modèle) et propose des sorties AC, DC et AC+DC. Sa réserve de courant de crête, de 3 à 6 fois le courant nominal, sert aux essais de courant d’appel des adaptateurs à découpage : un bloc secteur qui fait disjoncter la source de test au démarrage n’a pas été testé. Nous avons expliqué pourquoi une source AC programmable a besoin de cette marge de courant dans un article dédié.

Tester dans ces conditions garantit que les équipements AIDC continuent de fonctionner dans les environnements difficiles où un arrêt perturbe les opérations.

Conformité réglementaire

La plupart des marchés exigent que les équipements électroniques répondent à des exigences strictes de performance électrique et de sécurité avant leur mise sur le marché. Une source AC programmable simplifie les essais de conformité portant sur :

  • la sécurité des produits ;
  • la qualité de l’alimentation ;
  • l’efficacité énergétique ;
  • la compatibilité électromagnétique (CEM) ;
  • l’immunité aux variations de tension ;
  • la tolérance en fréquence.

Concrètement, l’AN61(F) réalise les essais d’immunité IEC 61000-4-11 (creux et coupures), IEC 61000-4-13 (harmoniques et interharmoniques), IEC 61000-4-14 (fluctuations de tension) et IEC 61000-4-28 (variations de fréquence). Son impédance de sortie programmable permet en outre, associée à un analyseur de puissance, les mesures d’émission de courant harmonique et de flicker selon IEC 61000-3-2 et IEC 61000-3-3.

Réaliser ces tests dès le développement réduit les délais de certification et limite le risque de reconception coûteuse en fin de projet.

Avantages des tests automatisés de l’alimentation

L’un des avantages majeurs des alimentations programmables est leur intégration dans des bancs de test automatisés. Les instruments prennent en charge des interfaces de communication telles que :

  • Ethernet (LAN) ;
  • USB ;
  • RS-232 et RS-485 ;
  • CAN ;
  • GPIB ;
  • un jeu de commandes à distance documenté.

Sur notre catalogue, l’AN53(F) propose RS232, RS485, CAN et LAN en standard, avec GPIB, USB et commande analogique en option ; l’AN56(F) ajoute l’USB en standard. Ces interfaces permettent d’automatiser l’ensemble des procédures de test depuis un script, un environnement de test graphique ou une application de production sur mesure.

L’automatisation apporte :

  • une validation produit plus rapide ;
  • une meilleure répétabilité ;
  • moins d’erreurs humaines ;
  • un débit de production plus élevé ;
  • la génération automatique de rapports ;
  • une surveillance continue de la production.

Pour un fabricant qui produit des milliers d’équipements AIDC par jour, les tests automatisés améliorent l’efficacité tout en garantissant une qualité constante.

Pourquoi utiliser à la fois des alimentations AC et DC programmables ?

De nombreux systèmes AIDC comportent plusieurs étages de conversion d’énergie : un adaptateur AC convertit le secteur en tension DC régulée, puis des circuits internes distribuent l’énergie aux processeurs, écrans, modules sans fil, capteurs et batteries. Tester une seule partie de la chaîne donne une vision incomplète.

Utiliser ensemble une source AC et une alimentation DC programmables permet d’évaluer :

  • le rendement de l’adaptateur AC ;
  • les performances du régulateur DC ;
  • le système de charge de la batterie ;
  • la conversion interne de l’énergie ;
  • les séquences de démarrage et d’arrêt ;
  • la consommation globale du système ;
  • la récupération après défaut.

Pour le rendement de l’adaptateur, la source AC fournit l’entrée, l’alimentation DC ou une charge reproduit la sortie, et un analyseur de puissance mesure les deux côtés en même temps. Cette approche complète révèle les interactions entre sous-systèmes qui, autrement, ne se manifestent qu’une fois les produits déployés sur le terrain.

Fonctionnalités clés à prendre en compte lors du choix d’une alimentation programmable

Le choix de la bonne alimentation programmable dépend de l’application, des exigences de test et de l’environnement de production. Les critères importants comprennent :

  • une précision élevée de programmation de la tension et du courant ;
  • une réponse rapide aux transitoires ;
  • une faible ondulation et un faible bruit de sortie ;
  • de larges plages de fonctionnement en tension et en courant ;
  • la génération de formes d’onde arbitraires ;
  • la programmation de séquences ;
  • des mesures intégrées de tension, de courant et de puissance ;
  • des interfaces de programmation à distance ;
  • des fonctions de protection complètes ;
  • un format compact montable en rack pour les bancs automatisés.

Deux exemples chiffrés : l’AN56(F) affiche 10 mVRMS d’ondulation sur ses modèles 10 V et une résolution de 1 mV / 1 mA, dans un châssis 1U ; l’AN53(F) couvre, à puissance constante, une plage tension/courant jusqu’à trois fois plus large qu’une alimentation classique de même puissance, ce qui évite de multiplier les références sur le banc. Pour aller plus loin, consultez notre guide complet de l’alimentation CC programmable.

Applications dans l’ensemble de l’industrie AIDC

Les alimentations AC et DC programmables interviennent dans tout l’écosystème AIDC :

  • tests de lecteurs de codes-barres ;
  • validation de lecteurs RFID ;
  • développement d’ordinateurs portables industriels ;
  • vérification de l’alimentation des imprimantes d’étiquettes ;
  • systèmes d’inspection par vision industrielle ;
  • équipements d’automatisation d’entrepôt ;
  • véhicules à guidage automatique (AGV) ;
  • robots mobiles autonomes (AMR) ;
  • terminaux intelligents pour le commerce de détail ;
  • systèmes d’identification pour la santé ;
  • passerelles IoT industrielles ;
  • solutions de suivi des actifs.

À mesure que ces produits deviennent plus connectés et plus riches en fonctionnalités, les tests d’alimentation AIDC deviennent plus exigeants : davantage de modes de consommation à couvrir, et des marges plus étroites entre la tension de batterie disponible et le besoin des composants.

Tendances futures des tests d’alimentation AIDC

L’Industrie 4.0 et l’Internet industriel des objets (IIoT) augmentent la complexité des équipements AIDC. Les produits intègrent désormais des processeurs plus puissants, des modules de communication sans fil, du calcul en périphérie et des capteurs intelligents qui exigent une gestion fine de l’énergie.

Les futurs tests se concentreront sur :

  • la validation d’un rendement accru ;
  • des tests de production automatisés plus rapides ;
  • l’analyse automatisée des résultats ;
  • des bancs connectés et supervisés à distance ;
  • la maintenance prédictive fondée sur l’analyse de la consommation.

Les alimentations programmables continueront d’évoluer pour répondre à ces exigences, avec plus de précision, des temps de réponse plus courts et des capacités d’automatisation étendues.

Conclusion

Une alimentation fiable est le fondement de toute solution AIDC réussie. Qu’il s’agisse de lecteurs de codes-barres, de lecteurs RFID, d’imprimantes industrielles ou de systèmes d’automatisation d’entrepôt, les fabricants doivent s’assurer que leurs produits fonctionnent de manière constante dans des conditions électriques réelles.

Les alimentations AC et DC programmables offrent la précision, la flexibilité et l’automatisation nécessaires pour simuler les réseaux du monde entier, reproduire des conditions de fonctionnement dynamiques, valider les mécanismes de protection et rationaliser les essais de conformité. Leur intégration aux bancs automatisés améliore l’efficacité de production tout en renforçant la qualité et la répétabilité.

Intégrer les tests d’alimentation AIDC à chaque étape du développement et de la production réduit les risques de conception, accélère la mise sur le marché et livre des produits robustes sur le terrain.

Ces solutions chez Dewetron Services

Pour les tests d’alimentation des équipements AIDC, DEWETRON Services propose :

Pour dimensionner un banc de test à partir de votre produit et de ses marchés, contactez notre équipe.

Tests HVRT et LVRT : mesurer la tenue au code réseau des systèmes renouvelables

Tests HVRT et LVRT : mesurer la tenue au code réseau des systèmes renouvelables

En bref. Les tests HVRT et LVRT vérifient qu’un moyen de production ou de stockage reste connecté et continue de débiter pendant un creux (LVRT) ou une surtension temporaire (HVRT) du réseau. Côté mesure, il faut un calcul de puissance cycle à cycle sans zone aveugle et l’enregistrement des formes d’onde brutes : un DEWE3-PA8 le fait à ±0,04 % entre 0,5 Hz et 1000 Hz.

Ce que vérifie réellement un essai de tenue aux perturbations de tension

LVRT (Low-Voltage Ride-Through) et HVRT (High-Voltage Ride-Through) désignent la capacité d’un équipement raccordé au réseau à traverser une perturbation de tension sans se déconnecter. Un défaut sur une ligne fait chuter la tension pendant quelques dizaines à quelques centaines de millisecondes ; son élimination provoque souvent, à l’inverse, une surtension transitoire. Si toutes les fermes photovoltaïques ou éoliennes d’une région se déconnectaient au même instant, la perte de production aggraverait le défaut au lieu de l’absorber.

Les codes de réseau imposent donc à ces installations de rester couplées et de répondre selon un gabarit tension/temps défini : c’est l’objet du code de réseau européen RfG (règlement UE 2016/631) et de sa déclinaison par chaque gestionnaire de réseau national. Sont concernés les onduleurs photovoltaïques, les éoliennes et leurs convertisseurs, les systèmes de stockage sur batterie, et de plus en plus les bornes de recharge bidirectionnelles.

L’essai consiste donc à provoquer volontairement la perturbation, puis à prouver, mesures à l’appui, ce que l’équipement a fait pendant et après celle-ci : maintien du couplage, courant réactif injecté, temps de rétablissement de la puissance active.

Deux équipements, deux rôles : provoquer la perturbation, puis la mesurer

Un banc dédié aux tests HVRT et LVRT se construit toujours autour de deux fonctions distinctes, qu’il ne faut pas confondre.

Générer la perturbation revient à une source d’alimentation capable de piloter finement la tension. Le simulateur de réseau CA régénératif ANRGS(F) fonctionne en quatre quadrants, avec des sorties AC, DC et AC+DC, une réinjection au réseau égale à 100 % de la puissance nominale, la synthèse des harmoniques de rang 2 à 50 et une plage interharmonique de 16 à 3000 Hz. C’est ce qui permet de reproduire un creux, une surtension, un déséquilibre ou une pollution harmonique de façon répétable. Cette approche rejoint celle décrite dans notre article sur le simulateur de réseau AC et la simulation PHIL.

Mesurer la réponse relève de l’analyseur de puissance. C’est lui qui produit la preuve : formes d’onde, valeurs efficaces, puissances active et réactive, composantes symétriques, et l’horodatage de chaque événement. La même logique s’applique à la validation d’onduleurs sur source AC programmable.

Ce que la chaîne de mesure doit être capable de capturer

Un essai de tenue est un phénomène transitoire : la grandeur intéressante dure parfois moins d’une période réseau. Trois capacités déterminent la qualité de la preuve.

Un calcul cycle à cycle sans zone aveugle. Le logiciel de mesure OXYGEN calcule la puissance cycle par cycle en continu, sans intervalle mort entre deux fenêtres de calcul, sur des systèmes de 1 à 9 phases (1P2W, 2V2A, 3P3W, 3P4W, 2× 3P3W…) regroupés en power groups. Il détecte la fréquence fondamentale avec compensation de retard, ce qui compte précisément quand la fréquence dérive pendant le défaut.

L’enregistrement des formes d’onde brutes. Sur un DEWE3-PA8, l’échantillonnage monte à 10 MS/s par voie pour une bande passante de 5 MHz, avec un enregistrement continu sans perte jusqu’à 1 Go/s sur un SSD PCIe dédié de 1 To. Le rejeu ultérieur de ces données brutes permet de rejouer le défaut autant de fois que nécessaire, y compris avec d’autres réglages d’analyse.

Des entrées qui survivent à la surtension. Les modules de puissance TRION / TRION3 acceptent 1000 VRMS (±2000 VPEAK) en CAT III 1000 V / CAT IV 600 V, avec une isolation de 3750 VRMS pendant 1 minute, une immunité transitoire de 35 kV/µs et une protection en surtension à 4250 VPEAK. C’est cette marge qui autorise un essai HVRT sans mettre l’instrument en jeu.

Précision : ce qui rend une mesure opposable

Un rapport de conformité ne vaut que par l’incertitude qui l’accompagne. Le DEWE3-PA8 et le LITE[PA] annoncent une précision de puissance de ±0,04 % de 0,5 Hz à 1000 Hz sur un an, valable de 1 % à 100 % du calibre de mesure — cette dernière précision est importante, car un essai LVRT fait justement travailler l’instrument en bas de gamme, pendant le creux.

Au niveau du module, la précision continue est de ±0,02 % de la lecture ±0,02 % de la gamme, et la puissance active de ±0,03 % de la lecture ±0,03 % de la gamme à facteur de puissance unitaire. La conversion se fait sur 24 bits jusqu’à 2 MS/s, chaque voie disposant de son propre convertisseur et de ses données d’étalonnage embarquées : seul le module part en étalonnage, pas le système entier.

Point de vigilance : ce que recouvre la cadence de mise à jour

Les documents commerciaux évoquent souvent une cadence « jusqu’à 1 ms » pour l’analyse de puissance. La formulation exacte, celle de la documentation technique, est différente et mérite d’être connue avant de dimensionner un banc.

La cadence de sortie de 1 kHz correspond à la fonction de calcul de puissance en temps réel, qui est une option (OXY-OPT-POWER-RT, référencée REALTIME-POWER-APP au catalogue matériel). Elle réalise un calcul cycle à cycle pour une configuration définie — un système 3P3W et un système 1P1W (DC) — et sort les résultats sur Ethernet UDP ou en esclave EtherCAT, avec une latence entrée/sortie typique de 2 ms et 4 ms au maximum. Le déterminisme temps réel suppose actuellement Ubuntu 24.04.

L’analyse de puissance standard, elle, fonctionne dans une plage d’environ 300 ms mais reste disponible sur tous les systèmes d’exploitation pris en charge et donne accès à l’ensemble des grandeurs. Les deux modes s’exécutent simultanément : le temps réel pilote une boucle de commande ou un automate, l’analyse standard produit le dossier de qualification. Notre article sur l’analyse de puissance en temps réel dans OXYGEN détaille ce compromis, et celui sur les mesures haute vitesse avec EtherCAT décrit le chemin de sortie temps réel.

Les normes couvertes par la chaîne de mesure

Pour un dossier de conformité, l’instrument doit calculer les grandeurs de la manière prescrite par les normes, pas seulement les afficher. L’analyse de puissance d’OXYGEN se décline en trois niveaux :

  • BASIC : tension, courant, valeurs efficaces et moyennes, fondamentale et composantes symétriques, puissances active, réactive et apparente, totales et sur la fondamentale, énergie.
  • ADVANCED : harmoniques selon IEC 61000-4-7, flicker selon IEC 61000-4-15, émission de flicker selon IEC 61400-21 (la norme de qualité de l’énergie des éoliennes raccordées au réseau), puissance mécanique et rendement.
  • EXPERT : calcul glissant conforme à la directive FGW-TG3, utilisée pour la qualification des unités de production raccordées.

La conformité à l’IEC 61000-4-30 Classe A est par ailleurs attestée pour cette chaîne — DEWE3-PA8, module LITE[PA], TRION3-1810M-POWER-4 et TRION3-SUB-8 avec SUB-600V, associés à OXYGEN avec les options POWER-BASIC et POWER-ADV — sur la fréquence, l’amplitude de la tension d’alimentation, le flicker, le déséquilibre, les harmoniques et les interharmoniques. Une réserve figure noir sur blanc dans l’attestation : les valeurs sur 10/12 périodes ne sont obtenues qu’avec le réglage « Max. update rate » à 190 ms. Pour une campagne dédiée à la qualité de l’énergie, un instrument spécialisé comme le PQA8000H Classe A+ reste plus indiqué.

Automatiser la séquence d’essai et le rapport

Un plan de tests HVRT et LVRT comporte des dizaines de points de mesure : profondeurs de creux, durées, angles d’apparition, types de défaut monophasé ou triphasé. Les rejouer à la main est long et fragile.

Les analyseurs se pilotent en SCPI sur Ethernet, la commande à distance passant habituellement par ce protocole ; CAN, XCP et UDP sont également disponibles, et l’ajout d’un module TRION-ETHERCAT-1-SLAVE ouvre la voie EtherCAT. La même séquence peut donc piloter la source, déclencher l’acquisition et récupérer les résultats.

Côté restitution, OXYGEN intègre un générateur de rapports et exporte vers les formats attendus par les bureaux d’études et les organismes de certification, dont ASAM MDF4, ASAM ATFX, MATLAB, Excel, CSV, HDF5 et NI TDMS. L’analyse, le post-traitement, l’export et le reporting ne consomment pas de licence : ils s’installent sur un nombre illimité de postes, la licence n’étant requise que sur le système d’acquisition qui enregistre.

Choisir le châssis selon le banc

Le choix se fait d’abord sur le nombre de phases et sur l’endroit où l’essai a lieu.

  • DEWE3-PA8 : jusqu’à 16 phases de puissance sur 8 emplacements TRION(3), écran 11,6″ intégré, châssis stationnaire 5 U rackable 19″. Le format d’un banc de qualification permanent.
  • DEWE3-PA8-RM : la même capacité en version rack 19″, pour une baie d’essai déjà équipée.
  • DEWE3-A8-PA : la version portable, quand la mesure se fait sur site, au pied de l’installation.
  • PA-TRIONet3 : front-end compact piloté depuis un PC, pour un banc réduit ou une mesure déportée.
  • LITE[PA] : 4 ou 8 phases clés en main, à 0,04 % de précision, quand la mesure de puissance est la seule fonction attendue.

Un point de compatibilité mérite d’être vérifié avant tout achat : les modules TRION3 ne fonctionnent que dans les châssis DEWE3, tandis que les modules TRION de la série historique acceptent les châssis DEWE3 et DEWE2. Les applications d’un analyseur de puissance triphasé donnent d’autres repères de choix.

Ce qu’il faut retenir

Réussir des tests HVRT et LVRT tient moins à un chiffre de catalogue qu’à la cohérence de la chaîne : une source capable de produire la perturbation de façon répétable, un analyseur dont les entrées supportent la surtension, un calcul cycle à cycle sans zone aveugle, des grandeurs calculées selon les normes que visera le dossier, et une séquence automatisée jusqu’au rapport. DEWETRON publie une note d’application dédiée à ces essais, en anglais ; nos ingénieurs peuvent vous la transmettre et la commenter au regard de votre plan d’essai.

Ces solutions chez Dewetron Services

Un banc de qualification à monter ou un plan d’essai à instrumenter ? Parlez-en à nos ingénieurs d’application.

CEM industrielle et supraharmoniques 2,5-150 kHz : le livre de terrain de Reidar Gustavsson

CEM industrielle et supraharmoniques 2,5-150 kHz : le livre de terrain de Reidar Gustavsson

En bref : « Industrial EMC – a practical approach » de Reidar Gustavsson est un guide de terrain de CEM industrielle, centré sur la bande 2,5-150 kHz du bruit de commutation, encore largement non réglementée. Ses mesures ont été réalisées avec le PQA8000H et le GIA1 de NEO Messtechnik, distribués en France par DEWETRON Services.

Édité par NORBO KraftTeknik AB (2025) et vendu 190 € par NEO Messtechnik, le livre s’appuie sur l’analyseur de qualité réseau PQA8000H (supraharmoniques jusqu’à 500 kHz) et sur l’analyseur d’impédance de réseau GIA1 (150 kHz, 450 kHz en option). La compatibilité électromagnétique (CEM) y est traitée du point de vue du personnel électrique industriel, des consultants et des concepteurs, avec des exemples tirés d’installations réelles.

NEO Messtechnik a contribué à cet ouvrage, non seulement en fournissant la technologie de mesure, mais aussi en partageant l’expérience accumulée au fil de décennies de collaboration avec des ingénieurs en environnement industriel. Le livre s’appuie en grande partie sur des mesures réalisées avec le PQA8000H et le GIA1, et montre comment ces instruments servent à identifier et à résoudre des problèmes de CEM concrets. DEWETRON Services, distributeur et intégrateur de NEO Messtechnik en France, met ces mêmes instruments en œuvre chez ses clients.

Cet article présente l’auteur, les experts qui ont contribué au livre, la genèse du projet et le rôle de NEO Messtechnik. Vous voulez commander le livre ou en savoir plus sur les instruments utilisés ? Rendez-vous directement à la section commande.

1. Introduction

Un ouvrage complet sur la compatibilité électromagnétique industrielle, qui relie des décennies d’expérience de terrain à une analyse technique rigoureuse, ne paraît pas tous les jours. « Industrial EMC – a practical approach » comble une lacune de la littérature sur la CEM industrielle, en particulier pour la bande 2,5-150 kHz, largement non réglementée, où l’électronique de puissance moderne crée des perturbations importantes.

2. À propos du livre

2.1 L’axe principal

Le livre se concentre sur la bande de fréquences 2,5-150 kHz, une zone qui reste largement non réglementée alors qu’elle constitue une source majeure d’interférences issues de l’électronique de puissance moderne. Convertisseurs de fréquence, onduleurs photovoltaïques, chargeurs de véhicules électriques et systèmes de stockage sur batterie y génèrent tous du bruit de commutation, autrement dit des supraharmoniques, alors que les normes existantes apportent peu d’orientations pour cette bande critique.

Tout au long du livre, le PQA8000H est utilisé pour :

  • mesurer le bruit de commutation jusqu’à 500 kHz avec un rapport signal/bruit élevé ;
  • réaliser l’analyse de qualité de l’énergie et les mesures de CEM avec un seul instrument ;
  • capturer les événements transitoires et les perturbations variables dans le temps ;
  • vérifier la conformité aux niveaux de planification CEM.

Ces capacités correspondent aux caractéristiques de notre fiche PQA8000H : mesure des supraharmoniques de 2 à 9 kHz selon l’IEC 61000-4-7 et de 8 à 150 kHz / 500 kHz selon l’IEC 61000-4-30, précision de 0,05 %, certification Classe A+ (IEC 61000-4-30 éd. 3 et 4), échantillonnage jusqu’à 1 MS/s.

Associé à l’analyseur d’impédance de réseau GIA1, il permet de détecter les résonances critiques du réseau électrique (jusqu’à 150 kHz, 450 kHz en option) et de définir des méthodes d’atténuation efficaces avant que les problèmes n’apparaissent à la mise en service.

Pour aller plus loin : notre article Influence des équipements électriques sur l’impédance du réseau en fonction de la fréquence jusqu’à 150 kHz détaille comment le PQA8000H et le GIA1 détectent les résonances du réseau et aident à définir les mesures correctives.

2.2 La genèse : une collaboration sur plusieurs décennies

L’histoire de ce livre remonte aux années 1980, lorsque Reidar Gustavsson et Martin Lundmark travaillaient dans le même environnement industriel, tous deux confrontés aux mêmes problèmes, mais dans des rôles différents.

Martin Lundmark a choisi la voie de la recherche académique et a été l’un des premiers à publier des articles scientifiques décrivant divers problèmes liés au bruit de commutation et aux supraharmoniques. Reidar Gustavsson a choisi une autre voie : pendant plus de 30 ans, il a travaillé dans sa propre société de conseil, confronté quotidiennement aux conséquences pratiques de ces phénomènes dans les installations industrielles.

Comme l’objectif principal du livre est une revue pratique du bruit de commutation à l’aide de descriptions théoriques simplifiées, le rôle de Martin Lundmark a été de veiller à ce que ces descriptions restent scientifiquement rigoureuses tout en demeurant accessibles aux ingénieurs de terrain.

Demi-alternances de tension d’un réseau industriel 690 V perturbées par le bruit de commutation d’un convertisseur de fréquence

Réseau industriel 690 V avec interférences de convertisseur de fréquence

La moitié supérieure de la tension d’alimentation montre le bruit de commutation provenant d’un grand convertisseur de fréquence 4 quadrants affectant le réseau d’alimentation.

Source : Industrial EMC – a practical approach

La collaboration avec NEO Messtechnik

En parallèle, Reidar Gustavsson a développé sa collaboration avec NEO Messtechnik, une entreprise qu’il a identifiée comme le fabricant d’instruments le plus compétent pour apporter à la fois des solutions techniques aux problèmes de mesure et une expérience de terrain en matière de supraharmoniques.

Un facteur essentiel a été la volonté de NEO Messtechnik de maintenir un dialogue continu avec les ingénieurs de terrain, avec des temps de réponse courts et une capacité à réagir aux problèmes émergents par de nouvelles solutions de mesure ou des fonctions d’analyse logicielle, ce qui manque souvent chez les fabricants d’instruments.

Cette réactivité face aux besoins du terrain, plutôt que la seule focalisation sur les normes de laboratoire, a rendu la collaboration efficace pour développer des méthodologies de CEM pratiques.

Reidar Gustavsson tenant son livre Industrial EMC à côté d’un analyseur de qualité réseau PQA8000 de NEO Messtechnik

À propos de Reidar Gustavsson

Reidar Gustavsson a travaillé dans la radio de l’aviation militaire à la fin des années 1970, puis dans la maintenance électrique et les projets de l’industrie lourde des procédés. Depuis 1994, il exerce dans sa propre société de conseil, spécialisée dans les entraînements de moteurs AC et DC de forte puissance pour l’industrie des procédés. Dès le début, environ 50 % de l’activité a consisté en formations destinées au personnel industriel : d’abord sur les entraînements de moteurs, puis de plus en plus sur la qualité de l’énergie électrique et la CEM.

Aujourd’hui, son activité se compose principalement d’enquêtes sur les interférences CEM dans les installations industrielles, de formations CEM pour l’industrie des procédés et d’un accompagnement CEM lors de l’achat d’installations industrielles. Retraité, il continue d’exercer à environ 25 % de son temps.

À propos de Martin Lundmark

Martin Lundmark est titulaire d’un doctorat et d’un master en ingénierie. Il a commencé sa carrière chez ABB Corporate Research en 1982, où il a travaillé sur les techniques de mesure et la résolution de problèmes d’interférences haute fréquence dans les réseaux électriques, tels que le bruit de commutation. Après avoir rejoint l’Université de technologie de Luleå, il y a créé un groupe de recherche en électronique de puissance.

Ses travaux ont conduit à une présentation remarquée à la conférence EPE-97, puis à une collaboration de recherche avec Elforsk. Il a entamé ses études doctorales, l’équipe s’est agrandie et a produit plusieurs mémoires. Après avoir transmis la direction du groupe, il a pris sa retraite à 62 ans, laissant derrière lui un environnement de recherche reconnu. Il regrette toutefois que l’on n’ait pas encore réussi à faire évoluer les normes produits pour limiter le bruit de commutation injecté dans le réseau par les appareils à haute efficacité énergétique.

Retrouvez Martin Lundmark sur LinkedIn.

2.3 Un aperçu de l’intérieur

NEO Messtechnik met à disposition la table des matières complète du livre : télécharger la table des matières d’« Industrial EMC – a practical approach » (PDF, 8 pages, en anglais). On y retrouve les deux parties de l’ouvrage : la démarche de plan CEM (normes, identification des sources de perturbation, mesures de référence, niveaux de planification pour les harmoniques jusqu’à 2,5 kHz, pour le bruit de commutation de 2,5 à 150 kHz et pour la bande 150 kHz-30 MHz), puis les réseaux industriels et leurs problèmes typiques (convertisseurs de fréquence, transitoires d’enroulement, courants de paliers, filtres CEM en réseau IT…).

2.4 La quatrième de couverture

« La technologie actuelle à base d’électronique de puissance à commutation nous offre la possibilité de contrôler facilement la tension et le courant pour différents types de redresseurs et d’onduleurs. Un exemple est celui des convertisseurs de fréquence, dont la technologie offre de grandes possibilités pour contrôler rapidement la vitesse, le couple et le sens de transfert de puissance. Les onduleurs pour cellules solaires, les chargeurs de véhicules et les systèmes de stockage sur batterie sont d’autres exemples.

L’inconvénient de cette technique est que le découpage engendre un bruit de commutation haute fréquence susceptible d’interférer avec d’autres équipements sur de larges plages de fréquences. Dans l’industrie, on rencontre souvent divers types de perturbations de fonctionnement diffuses dues au bruit de commutation, transmises via les réseaux électriques internes et les systèmes d’équipotentialité. Le livre traite principalement de la plage de fréquences 2,5-150 kHz.

  • Une des raisons de l’augmentation des problèmes de CEM est l’absence de normes électriques modernes et globales qui devraient contrôler les niveaux de bruit de commutation diffusés dans le réseau électrique par les appareils raccordés au secteur.
  • Un autre problème a été l’absence d’instruments destinés aux mesures de CEM dans les réseaux électriques civils et industriels.
  • Le troisième problème est le grand manque de connaissances sur les questions de CEM parmi les différents acteurs du secteur électrique.

L’objectif du livre est de décrire les questions de CEM d’un point de vue pratique, avec des exemples tirés de la réalité et de la théorie. Il s’adresse principalement à l’industrie, mais aborde également de nombreux exemples issus des réseaux électriques civils.

Le livre est divisé en deux parties :

  1. La première partie traite de la manière dont le travail avec des plans CEM peut créer une méthode structurée qui aide à agir de façon proactive pour minimiser les interférences dès le début d’un projet.
  2. La seconde partie fournit une compréhension de base de la structure des différents types de réseaux industriels et de la façon dont les problèmes de CEM peuvent y apparaître.

Le livre s’adresse au personnel électrique industriel concerné par les questions de CEM, ainsi qu’aux consultants et concepteurs travaillant dans ce domaine. »

2.5 Aperçu de mesure : un problème de résonance vu au spectre

Les deux captures ci-dessous, tirées des enregistrements NEOSOFT du livre, illustrent un problème de résonance sur un réseau 400 V : d’abord la mesure d’impédance en fonction de la fréquence (fonction assurée par le GIA associé au PQA8000H), puis le spectre de la tension où la résonance ressort nettement.

Impédance d’un réseau 400 V en module et en phase, mesurée en fonction de la fréquence jusqu’à 25 kHz

Impédance du réseau 400 V (module et phase) en fonction de la fréquence.

Spectre FFT de la tension d’un réseau 400 V avec un pic de résonance vers 3 kHz et des paquets de bruit de commutation à ses multiples

Spectre de la tension : le pic de résonance autour de 3 kHz et les paquets de bruit de commutation qui se répètent à ses multiples.

NEO Messtechnik a également publié un enregistrement vidéo en trois dimensions (analyse « waterfall ») de ce cas : voir la vidéo NEOSOFT du problème de résonance (MP4, © NORBO KraftTeknik AB 2025).

3. La contribution de NEO Messtechnik

Les ingénieurs de NEO Messtechnik ont travaillé aux côtés d’équipes enquêtant sur des dysfonctionnements d’équipements, des interruptions de production et des problèmes d’interférences dans des installations industrielles complexes : les mêmes types de défis que ceux documentés dans le livre.

Cette expertise de terrain a nourri les approches de mesure pratiques présentées dans l’ouvrage :

  • Méthodologies de mesure pour la plage critique de 2,5 à 150 kHz, où les outils traditionnels de qualité de l’énergie montrent souvent leurs limites ;
  • Analyse de formes d’onde pour comprendre les profils d’interférences au-delà de simples indicateurs de conformité ou de non-conformité ;
  • Enregistrement d’événements pour documenter les perturbations intermittentes qui affectent les équipements sensibles ;
  • Mesures d’impédance du réseau pour prédire les niveaux de CEM réels plutôt que de s’appuyer uniquement sur des modèles simplifiés.

Échange de connaissances

Cette collaboration a aussi fait évoluer la façon dont NEO Messtechnik conçoit ses instruments. Le travail sur des méthodologies de CEM complètes pour l’industrie a mis en évidence ce dont les ingénieurs ont réellement besoin sur le terrain, au-delà de ce que suggèrent les normes de laboratoire. Ces échanges continuent d’orienter les solutions de mesure de qualité de l’énergie et de CEM du fabricant.

Un ancrage dans des installations industrielles réelles

Les exemples du livre proviennent d’installations réelles : convertisseurs de fréquence perturbant des équipements hospitaliers, installations solaires créant des interférences dans les réseaux d’alimentation, onduleurs mal filtrés dégradant la qualité de l’énergie. Ce sont les cas que NEO Messtechnik a aidé des ingénieurs à étudier et à résoudre grâce à une méthodologie de mesure appropriée, et pour lesquels DEWETRON Services propose les mêmes instruments en France.

L’objectif est simple : identifier et prévenir les problèmes dès la phase de planification et de conception, plutôt qu’au cours des coûteuses phases de mise en service.

4. Pourquoi ce livre compte

À mesure que l’industrie adopte davantage d’électronique de puissance et de réseaux d’énergie complexes, les défis de CEM industrielle abordés dans ce livre deviennent de plus en plus critiques. Les convertisseurs de fréquence, les onduleurs et les alimentations à découpage qui génèrent des interférences électromagnétiques sont de plus en plus répandus, et non l’inverse.

« Le PQA8000H et le GIA1 démontrent tout au long du livre comment des dispositifs de mesure adaptés rendent possibles des approches CEM systématiques. Nous disposons des instruments et de l’expertise terrain nécessaires pour aider les ingénieurs à mettre en œuvre ces méthodes, et nous continuerons à travailler sur des solutions pour les défis de la CEM industrielle. »

Dipl.-Ing. Dr. Bernhard Grasel, directeur général de NEO Messtechnik

5. Commande et informations complémentaires

Vous souhaitez vous procurer le livre, ou en savoir plus sur le PQA8000H et le GIA1 utilisés tout au long de l’ouvrage ?

« Industrial EMC – a practical approach » est proposé par NEO Messtechnik au prix de 190 € (tarif annoncé par le fabricant en août 2026). La commande du livre se fait directement auprès de NEO Messtechnik par e-mail : sales@neo-messtechnik.com.

Pour les instruments, une démonstration ou un accompagnement en français, contactez DEWETRON Services, distributeur et intégrateur de NEO Messtechnik en France :

Ces solutions chez Dewetron Services

DEWETRON Services distribue et met en œuvre en France les analyseurs NEO Messtechnik utilisés dans le livre :

Pour un diagnostic CEM sur votre réseau industriel ou une démonstration des instruments, contactez nos ingénieurs. Voir aussi notre page analyseur de qualité réseau électrique.

Alimentation CA triphasée programmable : fiabiliser les essais de moteurs et d’électroménager

Alimentation CA triphasée programmable : fiabiliser les essais de moteurs et d’électroménager

En bref : une alimentation CA triphasée programmable remplace le réseau par une source pilotée, où tension, fréquence, angle de phase, harmoniques et déséquilibre se règlent et se rejouent à l’identique. Les essais de moteurs et d’électroménager gagnent en précision, en répétabilité et en conformité aux normes IEC 61000-4.

Deux ordres de grandeur pour fixer les idées : sur les modèles triphasés de la série AN61(F), la fréquence de sortie se règle de 30 à 1 000 Hz par pas de 0,001 Hz et des harmoniques de rang 2 à 50 se superposent au signal ; les séries ANFH(F) et ANFC(F) admettent 3 fois le courant nominal pendant 2 secondes pour encaisser les appels de courant des moteurs et compresseurs.

Les moteurs électriques modernes et les appareils électroménagers doivent fonctionner de manière fiable dans une large plage de conditions d’alimentation. Qu’il s’agisse d’un moteur industriel entraînant un équipement de production ou d’un climatiseur domestique raccordé à un réseau fluctuant, les fabricants doivent vérifier les performances des produits avant leur mise sur le marché. Tester uniquement sur le réseau du laboratoire ne suffit pas : on ne choisit ni sa tension, ni sa fréquence, ni ses perturbations.

Contrairement aux sources conventionnelles à sortie fixe, une source triphasée programmable reproduit des conditions électriques réelles avec une grande fidélité. Elle permet aux ingénieurs d’évaluer le comportement des produits sous différentes tensions, fréquences, harmoniques et déséquilibres de phase, pour garantir la conformité aux normes internationales tout en améliorant la qualité des produits.

Cet article examine comment ces sources améliorent la précision des essais de moteurs et d’appareils électroménagers, et pourquoi elles sont devenues indispensables dans les laboratoires d’essais modernes.

Qu’est-ce qu’une alimentation CA triphasée programmable ?

Une source AC programmable triphasée est une source de puissance de précision capable de générer une sortie CA triphasée entièrement réglable. Les utilisateurs contrôlent indépendamment des paramètres tels que :

  • Tension de sortie

  • Fréquence de sortie

  • Angle de phase

  • Forme d’onde

  • Teneur harmonique

  • Montée et descente progressives de la tension

  • Équilibre ou déséquilibre triphasé

Concrètement, sur une source de test comme l’AN61(F), l’utilisateur dispose de 30 formes d’onde intégrées et de 6 formes personnalisées, d’un angle de démarrage et d’arrêt réglable de 0 à 359,9°, et d’un mode séquence de 200 pas répétables jusqu’à 9 999 fois dans lequel tension, fréquence et angle de phase sont programmés pas à pas. Les modes impulsion et palier complètent le dispositif pour reproduire creux, coupures et sauts de tension.

Les systèmes avancés prennent également en charge des séquences de test programmables, des interfaces de communication à distance et des essais automatisés, ce qui les rend adaptés aux laboratoires de recherche, aux lignes de production et aux centres de certification.

Pourquoi la simulation précise de l’alimentation est importante

Les réseaux électriques réels sont rarement parfaits. Les moteurs et les appareils rencontrent souvent :

  • Des fluctuations de tension

  • Des variations de fréquence

  • Des coupures d’alimentation

  • Une distorsion harmonique

  • Un déséquilibre de phase

  • Des courants d’appel au démarrage

Tester les produits uniquement dans des conditions d’alimentation idéales peut masquer des défaillances qui n’apparaissent qu’en fonctionnement réel.

Une alimentation CA triphasée programmable permet aux ingénieurs de recréer ces conditions de manière cohérente, ce qui rend la validation des produits plus fiable.

Améliorer la précision des essais moteurs

Les moteurs électriques comptent parmi les applications les plus exigeantes pour les essais sur alimentation CA. Leurs performances dépendent fortement de la qualité de l’alimentation d’entrée.

1. Contrôle précis de la tension

De faibles écarts de tension peuvent affecter de manière significative :

  • Le couple de démarrage

  • La régulation de vitesse

  • Le rendement

  • La consommation de courant

  • L’élévation de température

Les sources programmables maintiennent une tension de sortie très stable tout en permettant de simuler intentionnellement des conditions de sous-tension et de surtension. Sur les modèles triphasés de la série AN61(F), la tension se règle de 0 à 350 V avec une résolution de 0,01 V et une précision de 0,1 % de la pleine échelle ; la distorsion à 50/60 Hz reste à 0,3 %. La série ANFC(F), de 15 à 2 000 kVA, affiche une précision de tension de ±(0,2 % de la lecture + 0,2 % de la pleine échelle) et permet d’ajuster tension et fréquence sans couper la sortie.

Cela aide à déterminer les limites de fonctionnement du moteur et garantit des performances fiables dans différents environnements électriques.

2. Essais à fréquence ajustable

Les moteurs industriels sont couramment conçus pour :

  • 50 Hz

  • 60 Hz

  • Des applications à fréquence variable

Une source programmable règle la fréquence de façon souple : de 30 à 1 000 Hz sur les modèles triphasés AN61(F), de 40 à 70 Hz plus les valeurs fixes 100, 120, 200 et 240 Hz sur l’ANFC(F). Cela permet de vérifier :

  • Les performances de vitesse du moteur

  • Les caractéristiques de couple

  • Les niveaux de vibration

  • La stabilité mécanique

  • Le comportement thermique

Les fabricants qui exportent bénéficient ainsi d’essais réalisés selon plusieurs normes d’alimentation régionales, avec un seul équipement.

3. Simulation de l’équilibre et du déséquilibre triphasé

Dans les installations réelles, l’alimentation triphasée n’est pas toujours parfaitement équilibrée.

Le déséquilibre de phase peut entraîner :

  • Un échauffement excessif

  • Une baisse de rendement

  • Une augmentation des vibrations

  • Une usure prématurée des roulements

  • Une défaillance du moteur

Les sources programmables permettent un contrôle indépendant de chaque phase : sur l’ANFC(F) triphasée, chaque phase peut être chargée séparément, et une sortie monophasée s’active par simple paramétrage U/V/W. Les ingénieurs évaluent ainsi la tolérance du moteur aux conditions déséquilibrées avant le déploiement. La même approche sert à la validation des onduleurs sur source AC programmable triphasée.

4. Essais de démarrage et de courant d’appel

Le démarrage d’un moteur impose une contrainte importante aux systèmes électriques.

Les sources programmables peuvent simuler :

  • Des démarrages progressifs

  • Des rampes de tension rapides

  • Des coupures d’alimentation

  • Des conditions de redémarrage

Les ingénieurs peuvent observer :

  • Le courant d’appel

  • Le couple de démarrage

  • La réponse des dispositifs de protection

  • La stabilité du moteur

C’est ici que le dimensionnement de la source fait la différence. Un moteur ou un compresseur appelle, au démarrage, plusieurs fois son courant nominal : les séries ANFH(F) et ANFC(F) supportent 3 fois le courant nominal pendant 2 secondes, ce qui permet de démarrer directement une charge impulsive équivalente au tiers de la puissance de la source, sans démarrage progressif. L’AN61(F) fournit de son côté un courant de crête de 3 à 6 fois pour les essais de courant d’appel, avec un angle de démarrage réglable pour reproduire l’enclenchement au pire instant de la sinusoïde. Nous expliquons cette règle de dimensionnement dans l’article pourquoi une source AC programmable doit fournir 3 fois le courant nominal.

Ces essais améliorent la fiabilité globale du produit.

Améliorer les essais des appareils électroménagers

De nombreux appareils électroménagers intègrent des compresseurs, des pompes, des ventilateurs ou des moteurs à variateur.

Parmi les exemples :

  • Climatiseurs

  • Réfrigérateurs

  • Machines à laver

  • Lave-vaisselle

  • Pompes à chaleur

  • Équipements de cuisine professionnels

Chaque appareil doit fonctionner en toute sécurité malgré des conditions de réseau instables, en complément des essais de sécurité électrique exigés avant la mise sur le marché.

Simulation des normes d’alimentation mondiales

Les fabricants qui exportent doivent vérifier le fonctionnement sous différents systèmes électriques.

Exemples :

  • Europe : 230 V entre phase et neutre, 400 V entre phases, 50 Hz

  • Amérique du Nord : 208 V / 240 V, 60 Hz

  • Asie : tensions variables selon les pays, 50 ou 60 Hz

Au lieu de multiplier les sources, une seule source CA programmable reproduit ces conditions avec précision.

Essais d’harmoniques

Les appareils modernes intègrent souvent :

  • Des variateurs de fréquence

  • Des compresseurs à onduleur

  • Des alimentations à découpage

Ces circuits électroniques génèrent de la distorsion harmonique et y réagissent.

Les sources programmables injectent des harmoniques et interharmoniques programmables : l’AN61(F) comme le simulateur de réseau régénératif ANRGS(F) synthétisent les rangs 2 à 50 avec une bande de simulation de 3 000 Hz. Les ingénieurs évaluent ainsi :

  • Le rendement

  • La compatibilité électromagnétique (CEM)

  • La performance thermique

  • La stabilité de commande

  • Les fonctions de protection

Il en résulte des produits plus robustes, capables de fonctionner de manière fiable dans des environnements électriques réels.

Prise en charge des essais de conformité

De nombreuses normes internationales exigent que les produits supportent des conditions d’alimentation anormales.

Exemples de tests :

  • Creux de tension

  • Coupures de tension

  • Écarts de fréquence

  • Immunité aux harmoniques

  • Perturbations de qualité de l’alimentation

Une source triphasée programmable permet des procédures d’essai répétables qui soutiennent la conformité aux normes d’immunité de la famille IEC 61000-4 : l’AN61(F) réalise les essais de creux et coupures IEC 61000-4-11, de synthèse harmonique IEC 61000-4-13, de fluctuations de tension IEC 61000-4-14 et de variations de fréquence IEC 61000-4-28. Grâce à son impédance de sortie programmable, elle s’associe à un analyseur de puissance pour les essais de limites de courant harmonique et de flicker selon IEC 61000-3-2 et IEC 61000-3-3.

Les essais répétables simplifient également la certification et la validation produit.

L’automatisation améliore la répétabilité

Les sources programmables modernes s’intègrent aux bancs d’essai automatisés via des interfaces de communication, fournies en standard ou en option selon les séries :

  • Ethernet

  • RS-485

  • RS-232

  • GPIB

Un logiciel de pilotage PC est fourni avec les séries Ainuo. Les ingénieurs peuvent :

  • Exécuter des séquences de test prédéfinies

  • Enregistrer les paramètres électriques

  • Générer des rapports automatisés

  • Éliminer les erreurs d’opérateur

  • Améliorer l’efficacité de la production

L’automatisation garantit que chaque unité subit un test identique, ce qui améliore considérablement la cohérence et la traçabilité.

Avantages pour la recherche et le développement

Lors du développement d’un produit, les ingénieurs évaluent fréquemment les modifications de conception dans différentes conditions électriques.

Les sources programmables accélèrent la R&D en permettant un réglage rapide de :

  • La tension

  • La fréquence

  • Les relations de phase

  • La forme d’onde de sortie

  • Les niveaux harmoniques

Cette flexibilité réduit le temps de développement tout en fournissant des informations précieuses sur le comportement du produit avant la production en série.

Principaux avantages des alimentations CA triphasées programmables

Par rapport aux sources CA conventionnelles à sortie fixe, les systèmes programmables offrent plusieurs avantages :

  • Régulation haute précision de la tension et de la fréquence

  • Contrôle triphasé indépendant

  • Simulation d’harmoniques et d’interharmoniques

  • Essais de creux et de surtensions

  • Séquences de test programmables automatisées

  • Fonctionnement à distance et intégration système

  • Amélioration de la répétabilité des essais

  • Réduction des interventions manuelles

  • Développement produit plus rapide

  • Confiance accrue dans la fiabilité du produit

Ces fonctionnalités aident les fabricants à identifier plus tôt les problèmes potentiels dans le processus de conception, ce qui réduit les reconceptions coûteuses et les défaillances sur le terrain.

Secteurs qui en bénéficient le plus

Les sources CA triphasées programmables sont largement utilisées dans de nombreux secteurs, notamment :

  • Fabrication de moteurs électriques

  • Production d’appareils électroménagers

  • Essais d’équipements CVC

  • Systèmes automobiles et véhicules électriques

  • Aéronautique et défense

  • Équipements pour énergies renouvelables

  • Automatisation industrielle

  • Laboratoires de recherche

  • Centres d’essais de certification et de conformité

  • Universités et établissements d’enseignement d’ingénierie

Conclusion

À mesure que les moteurs et les appareils électriques deviennent plus sophistiqués, les méthodes d’essai doivent évoluer pour suivre leur complexité. Une alimentation CA triphasée programmable offre la précision, la flexibilité et la répétabilité nécessaires pour simuler avec fidélité des conditions d’alimentation réelles.

En permettant la variation de tension, le réglage de fréquence, la simulation d’harmoniques, les essais de déséquilibre de phase et les séquences de test automatisées, ces sources aident les fabricants à améliorer la qualité des produits, à accélérer le développement et à respecter les normes internationales de conformité. Pour les organisations qui s’engagent à fournir des produits électriques fiables et performants, investir dans une source triphasée programmable correctement dimensionnée constitue une étape stratégique vers des essais plus précis et plus efficaces.

Ces solutions chez Dewetron Services

DEWETRON Services, distributeur et intégrateur en France des sources de puissance Ainuo, propose plusieurs familles de sources CA triphasées programmables selon le besoin :

Pour dimensionner votre source en fonction de vos moteurs, compresseurs ou appareils sous test, contactez nos ingénieurs.

Validation ADAS : automatiser la détection des alertes visuelles et sonores à bord

Validation ADAS : automatiser la détection des alertes visuelles et sonores à bord

Sur un essai ADAS, le verdict tient souvent à quelques dizaines de millisecondes : l’instant précis où le véhicule prévient son conducteur. Un pictogramme qui s’allume au combiné d’instruments, un bip d’alerte de franchissement de ligne, un témoin qui passe de l’orange au rouge — ce sont ces événements-là qu’il faut dater pour évaluer une fonction d’aide à la conduite. Encore faut-il les mesurer autrement qu’en repassant la vidéo de bord image par image.

C’est tout l’objet d’un détecteur audiovisuel embarqué : transformer une alerte destinée à l’œil et à l’oreille du conducteur en un signal numérique horodaté, exploitable au même titre qu’une voie de mesure. Le détecteur audiovisuel SensorX, conçu par GeneSys et distribué en France par DEWETRON Services, est bâti pour cet usage précis : la validation ADAS objective et répétable.

Le maillon faible des essais ADAS : l’alerte conducteur

Les campagnes de validation ADAS — freinage d’urgence automatique (AEB), alerte de collision frontale (FCW), régulateur de vitesse adaptatif (ACC), maintien et alerte de franchissement de voie (LKA, LDW) — reposent sur une question simple : le véhicule a-t-il averti son conducteur, et à quel instant ?

C’est pourtant la partie la moins instrumentée de l’essai. La dynamique du véhicule est mesurée finement par une centrale inertielle GNSS, les bus embarqués sont enregistrés en continu, mais l’alerte, elle, reste le plus souvent constatée après coup, par relecture vidéo. Trois conséquences : un dépouillement long, un résultat qui dépend de l’opérateur, et une répétabilité difficile à démontrer face à un protocole Euro NCAP ou NHTSA.

Ce que fait un détecteur audiovisuel embarqué

Le principe consiste à placer dans l’habitacle des capteurs qui regardent et écoutent à la place de l’opérateur, avec une chaîne de traitement temps réel derrière eux.

  • Une caméra industrielle observe le combiné d’instruments et détecte les changements de forme et de couleur des pictogrammes. Le traitement d’image s’effectue à une cadence d’au moins 100 Hz, portée à 300 Hz en option, avec autofocus, obturateur global et une définition de 1 400 × 1 080 pixels.
  • Un microphone reconnaît les motifs sonores : sons purs, sons multifréquences, séquences d’avertissement. Omnidirectionnel, il couvre 70 Hz à 18 000 Hz avec une sensibilité de −16 dB FS/Pa, et son traitement présente une latence inférieure à 15 ms.
  • Une unité de calcul fusionne les deux flux et restitue le résultat sous forme de front numérique, de trame CAN ou de message LAN. La latence de donnée annoncée est de 30 ms, dont 10 ms de latence de calcul, pour une cadence de sortie de 100 ou 200 Hz — 1 kHz en option.

La différence avec une simple caméra de bord tient en une phrase : on ne produit pas une image à dépouiller, on produit un événement daté.

Quand une alerte devient une voie de mesure

Le front numérique et la trame CAN sont ce qui rend le dispositif réellement utile en essai. L’alerte rejoint le même référentiel de temps que la vitesse, la distance à l’obstacle, la pression de frein ou la position GNSS, dans le système d’acquisition qui enregistre la campagne. Le calcul d’un temps de réaction ou de la distance parcourue entre l’alerte et l’action ne demande alors plus aucun recalage manuel.

Côté logiciel, entrées tout ou rien et trames CAN sont enregistrées et synchronisées dans OXYGEN, avec les modules numériques, timing et bus TRION3 pour les acquérir. La démarche est celle que nous décrivions déjà à propos de la mesure de distance de freinage et, plus largement, de l’acquisition de données pour la sécurité automobile : tout ramener sur une base de temps unique.

Combiner les critères plutôt que les cumuler

Une alerte réelle est rarement un événement isolé. Le système permet de définir jusqu’à 8 motifs, couleurs et plages de recherche colorimétrique, et jusqu’à 100 sons, puis de les combiner par des liaisons logiques ET/OU. L’alarme n’est déclenchée que si les critères retenus sont simultanément réunis — par exemple un triangle d’avertissement reconnu à la fois par sa forme et par sa couleur rouge. Le tri qu’on faisait après coup, sur tableur, se fait ainsi à la source.

L’apprentissage des symboles s’effectue à partir d’images de synthèse ou d’images vives de la caméra. Un prétraitement compense les mouvements liés à la caméra — vibrations, léger déplacement du support — en adaptant dynamiquement la zone de recherche, ce qui maintient la détection stable sur route dégradée. En configuration de base, avec une caméra et un microphone, la licence logicielle couvre un symbole assorti de trois états et deux signaux acoustiques ; les extensions élargissent ce périmètre.

Mesurer les latences internes au véhicule

Une option va plus loin que la détection : la mesure du délai entre le signal CAN émis par le calculateur et l’apparition effective du pictogramme au combiné, ou l’émission du son. C’est une grandeur difficile à obtenir autrement, et directement utile pour caractériser les temps de communication et le retard d’affichage d’un véhicule.

Une seconde option détecte la direction du regard par le suivi de l’inclinaison et de la rotation de la tête, pour analyser le comportement du conducteur pendant l’essai.

Le périmètre d’essai couvert

Au-delà de l’AEB, du FCW, de l’ACC, du LKA et du LDW, les fonctions concernées comprennent la détection d’angle mort (BSD), l’alerte de trafic transversal arrière (RCTA), la reconnaissance des panneaux de signalisation (TSR) et l’aide au stationnement. Le dispositif s’inscrit dans les évaluations Euro NCAP et NHTSA, et sert également aux essais de véhicules autonomes ainsi qu’aux fonctions de sécurité s’appuyant sur des capteurs connectés et le V2X. Ces essais relèvent du domaine de la mesure dynamique de véhicule et, pour la partie habitacle, de la mesure en intérieur de véhicule.

Intégration dans un véhicule d’essai

L’unité de base accepte quatre ports capteurs — jusqu’à quatre caméras et un microphone —, deux interfaces CAN 2.0B 1 Mbit/s ou CAN FD, une liaison Ethernet 1 Gbit/s avec synchronisation gPTP en option, quatre entrées analogiques ±24 V en 16 bits et quatre sorties analogiques. Elle s’alimente en 9 à 32 V continu, pèse 2,6 kg pour 225 × 235 × 75 mm, fonctionne de −10 à +50 °C, et son boîtier à refroidissement passif est classé IP50. La configuration passe par une interface web embarquée : aucun logiciel à installer sur le PC d’essai.

En pratique, le détecteur travaille rarement seul. Associé à une centrale inertielle GNSS ADMA-G Pro+, ADMA-Slim ou ADMA-Micro pour la référence de trajectoire, et au module MeasureX côté acquisition d’essai, il complète un poste de mesure destiné au secteur automobile. Le post-traitement s’appuie sur ADMA-PP. L’ensemble de la gamme est présenté sur la page GeneSys, partenaire de DEWETRON Services depuis 2021.

Voir le système en fonctionnement

GeneSys a mis en ligne une présentation vidéo du SensorX : SensorX – Audio-Visual Detection for ADAS Validation (en anglais, sur la chaîne YouTube du fabricant). Les caractéristiques détaillées, les photos et la fiche technique PDF sont regroupées sur la fiche produit SensorX ; la démarche complète est décrite sur notre page détecteur audiovisuel embarqué pour test ADAS.

Ces solutions chez Dewetron Services

Vous préparez une campagne de validation ADAS et cherchez à fiabiliser la détection des alertes conducteur ? Contactez DEWETRON Services : nos ingénieurs vous aident à dimensionner la chaîne de mesure et à choisir les options utiles à votre protocole.

No results found.